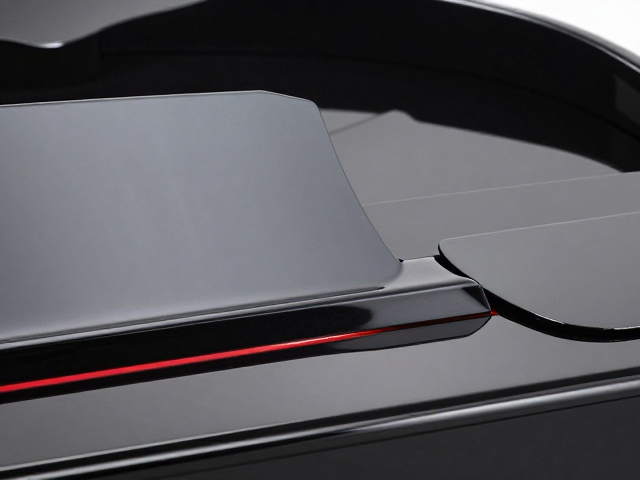
钢琴烤漆表面的视觉质感与工艺挑战
钢琴烤漆(High Gloss Paint)以其深邃的镜面效果和极高的光泽度,长期以来被视为高端乐器配件及精密仪器饰面的黄金标准。这种表面处理技术通过多层底漆、色漆以及高透明清漆的反复喷涂与精密抛光,最终形成如玻璃般平滑且无瑕疵的表面。对于吉他琴头、贝斯面板或电子管音箱外壳等乐器部件而言,传统的钢琴烤漆工艺面临着周期长、环境要求苛刻以及难以处理复杂曲面等痛点。随着增材制造技术的成熟,3D打印技术正在为这一领域提供全新的解决方案,使得高光泽饰面的定制不再受限于传统模具和大规模生产的限制。
在传统的制造流程中,实现真正的钢琴烤漆效果需要经过数十道工序,包括原子灰填补、多遍打磨以及无尘室喷涂,任何微小的灰尘或气泡都会导致整件产品报废。3D打印技术通过使用高性能树脂材料或经过特殊后处理的光敏树脂,能够在微观结构上提供极高的表面平整度。当打印层纹被极致细化至肉眼不可见时,配合后续的抛光与涂层工艺,即可模拟出接近传统工艺的镜面效果。这种技术路径不仅缩短了从设计到成品的周期,更为设计师提供了在曲面、镂空结构以及异形件上实现高光泽饰面的可能性,极大地拓展了乐器配件的设计边界。
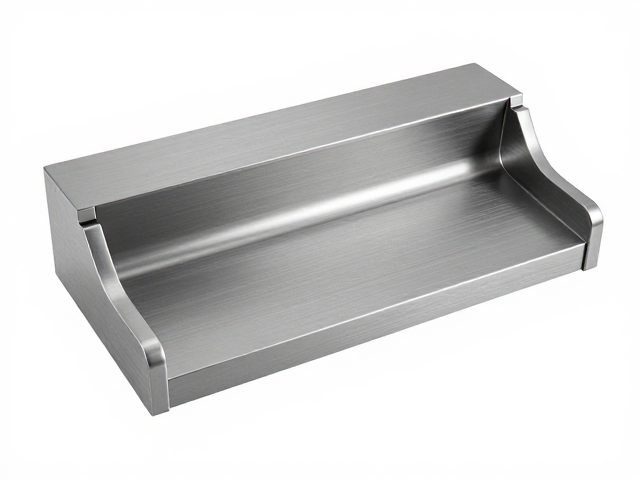
3D打印材料特性与表面处理工艺
实现钢琴烤漆效果的核心在于打印材料的选择以及打印参数的的精确控制。目前,市场上用于高光泽饰面的3D打印主要采用高刚性或高透明的光敏树脂,部分金属打印技术通过后期镜面抛光也可达到类似效果,但树脂打印在细节表现和成本效率上更具优势。打印过程中,切片软件的层厚设置至关重要,通常需要将层厚设置为0.05mm甚至更低,以最大程度减少层纹(Layer Lines)对最终光泽度的干扰。此外,支撑结构的设计与放置位置直接影响表面完整性,合理的支撑布局可以减少打磨痕迹,确保后续抛光工序的均匀性。
打印完成后的后处理是决定最终视觉效果的关键环节。去除支撑后的部件需要经过严密的溶剂抛光或机械抛光,以消除微观层面的粗糙感。对于树脂部件,常采用专用的封闭剂(Sealer)进行预处理,以封闭材料表面的微孔,防止后续涂料渗透不均。随后,喷涂高透明、高硬度的清漆(如聚氨酯或丙烯酸清漆)是形成钢琴烤漆质感的核心步骤。通过控制喷涂的厚度和固化条件,清漆层能够填补残留的微观瑕疵,形成连续且高反射的光学表面。这一过程对环境无尘等级和温湿度控制有较高要求,是决定成品是否具备高端质感的技术壁垒。
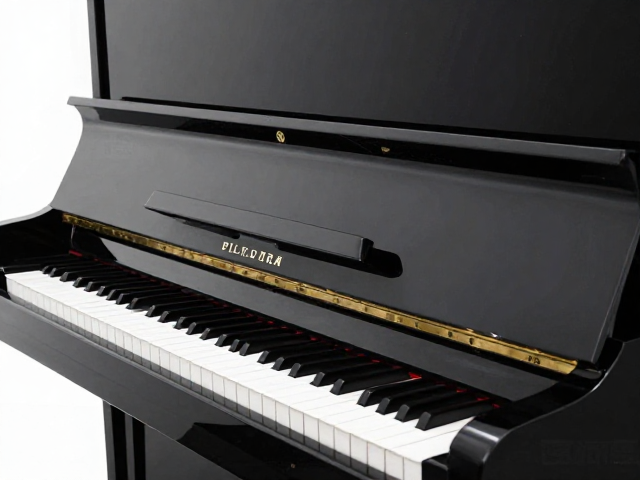
设计自由度与复杂结构的实现
传统乐器配件在造型上往往受限于木材加工或注塑成型的工艺边界,难以实现极度流畅的有机曲线或内部复杂的镂空结构。3D打印技术基于数字模型逐层堆积的原理,使得设计师可以突破几何限制,创作出台阶、悬臂、网格以及非对称等高难度结构。在追求钢琴烤漆饰面的应用场景中,这种设计自由度表现为能够在同一部件上融合多种几何形态,而无需担心传统工艺中因结构复杂导致的喷涂死角或打磨不均问题。例如,在吉他旋钮或拾音器盖的设计中,可以通过3D打印实现精密的纹理与光滑曲面的无缝过渡。
此外,3D打印允许对配件进行参数化设计,通过调整算法生成具有独特视觉律动的表面纹理。在钢琴烤漆的基底上,这些微观或宏观的纹理变化能够捕捉光线,形成丰富的光影层次,从而提升乐器的视觉吸引力。由于打印过程由计算机控制,每一件的尺寸精度和表面一致性均可保持高度统一,这对于需要批量定制但每件造型略有差异的高端配件市场尤为重要。这种技术特性使得乐器配件不再仅仅是功能性组件,而是成为承载个性化表达和艺术设计的载体,满足了小众市场对独特性和排他性的追求。
技术局限性与质量控制要点
尽管3D打印在实现钢琴烤漆饰面方面展现出巨大潜力,但其技术局限性不容忽视。光敏树脂材料普遍存在脆性较大、耐黄变性能较弱以及长期暴露下可能发生尺寸变化等问题,这会影响饰面的长期稳定性。此外,打印件内部可能存在残余应力,在后续打磨或涂层过程中因应力释放导致变形或开裂。因此,在应用过程中,必须通过退火处理或选择合适的耐候性树脂材料来缓解这些问题。同时,打印件的支撑点处理若不够精细,会在表面留下难以修复的痕迹,影响最终镜面的完整性,这对操作人员的技术经验提出了较高要求。
质量控制的核心在于建立标准化的后处理流程。从打印参数的验证、支撑去除的规范性,到抛光介质的选择、清漆喷涂的均匀度,每一个环节都需要经过严密的检测。常用的检测方法包括利用高角度光源观察表面反射图像的连续性,以及使用光泽度仪量化测量表面反射率。只有当反射图像无畸变、光泽度数值达到预定标准(通常高于90GU),方可视为合格品。此外,对于涉及电气接触或高频振动部位的配件,还需评估涂层对材料力学性能的影响,确保饰面升级不会削弱配件的结构强度或功能性,从而在美学提升与实用性能之间找到最佳平衡点。