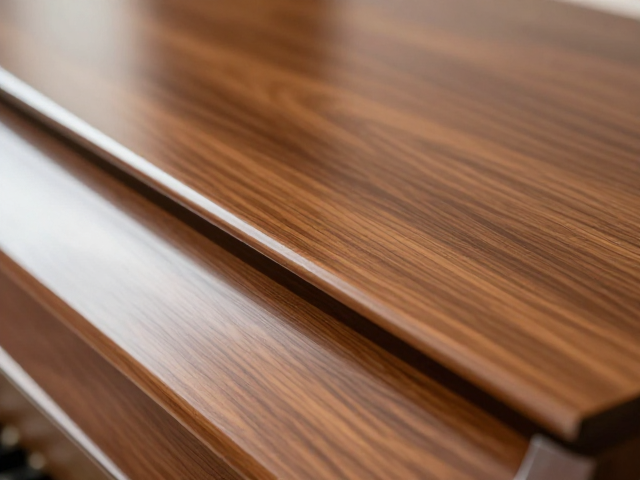
钢琴烤漆表面的光学特性与色差成因解析
钢琴烤漆表面的高光泽度特性使其对光线反射极为敏感,这种物理属性直接导致了视觉上的色差感知会比哑光或木纹饰面更为明显。在工业化生产环境中,色差主要源于基材密度差异、涂层厚度均匀性以及固化温度曲线的微小波动。高密度复合板材作为核心基材,其内部纤维结构的紧密程度决定了漆膜附着力和最终平整度,若基材密度不均,漆层在干燥过程中产生的应力释放不一致,便会形成肉眼可见的橘皮纹或色差斑块。
色差控制的核心在于建立严密的分光光度计检测标准,通常采用CIE Lab色彩空间中的ΔE值作为量化指标。在高端定制家具领域,ΔE值通常被控制在1.5以内,以确保不同批次或不同部件间的色彩一致性。然而,仅依靠实验室数据无法完全覆盖现场视觉效果,因此需要结合标准光源箱进行多角度比对。光线下的显色指数(CRI)会显著影响最终呈现效果,暖白光下可能呈现微黄,而冷白光下则可能偏灰,这种环境光差异要求生产环节必须统一照明标准,以消除非技术性的人为误判。
高密度复合板材的密度分级与物理指标筛选
选购高密度复合板材时,密度值是衡量其稳定性的首要参数,通常标准密度范围集中在650kg/m³至800kg/m³之间。低于650kg/m³的板材在经历高温烤漆工艺时,容易出现基材收缩变形,进而导致漆膜开裂或厚度不均;而超过800kg/m³的超高密度板材虽然稳定性极佳,但对封边和加工设备的要求极高,且成本显著上升。实际应用中,需重点关注板材的含水率控制,合格产品含水率应稳定在8%-10%之间,这一区间能有效平衡板材与环境湿度的动态平衡,防止因吸湿膨胀导致的漆面起泡。
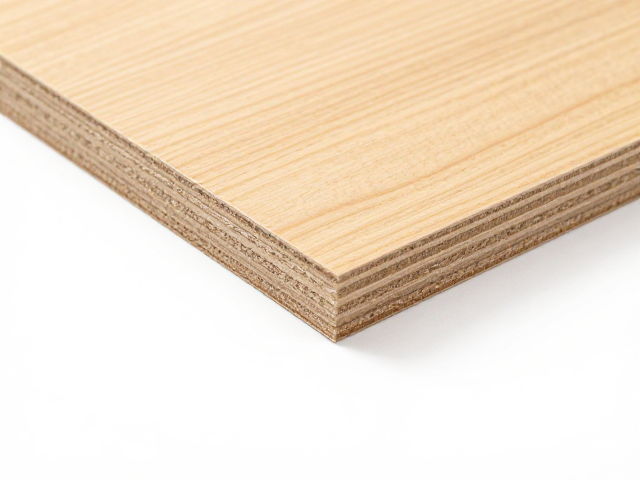
除了密度数据,胶合强度与内结合强度是评估板材内部结构完整性的关键指标。优质的高密度复合板应采用无醛或低醛环保胶粘剂,通过高温高压一次成型,确保层间结合力符合国家标准GB/T 3963-2017中的规定。选购时需查验板材横截面的紧密程度,优质板材截面色泽均匀,无明显黑点或空洞,这直接影响了后续打磨抛光的效果。若板材内部存在结构性缺陷,即使表面喷涂工艺再精湛,长期受温湿度变化影响,仍可能从内部引发漆面剥落或变色,因此在原材料阶段必须通过专业仪器检测其物理力学性能。
漆膜工艺参数对色差控制的直接影响
喷涂工艺的雾化效果与层数控制是决定漆膜最终色泽的关键环节。现代自动化喷涂线通常采用静电喷枪,通过精确控制喷涂压力、流量及喷枪移动速度,确保漆膜厚度均匀分布在规定范围内,一般单层漆膜厚度控制在20-30微米,总厚度需达到规定标准以避免透底或流挂。烘烤温度曲线必须严格遵循涂料供应商的技术规范,通常分为预热、固化、冷却三个阶段,温度波动超过±2℃可能导致树脂交联反应不完全,从而引起色泽发雾或亮度下降。
清漆与色漆的匹配度以及固化剂的比例精度会显著影响最终成品的色彩稳定性。在调色过程中,需使用高精度电子天平进行微量添加,并记录每次调整的数值,确保同一批次产品的配方可追溯。此外,喷涂环境的洁净度至关重要,空气中悬浮的尘埃颗粒若附着在未干漆膜表面,经高温烘烤后会形成永久性瑕疵,严重影响整体视觉效果。因此,喷涂车间需配备专业的无尘过滤系统,保持正压环境,防止外部污染物侵入,这是控制微观色差和表面缺陷的基础设施保障。
成品检测标准与长期稳定性评估
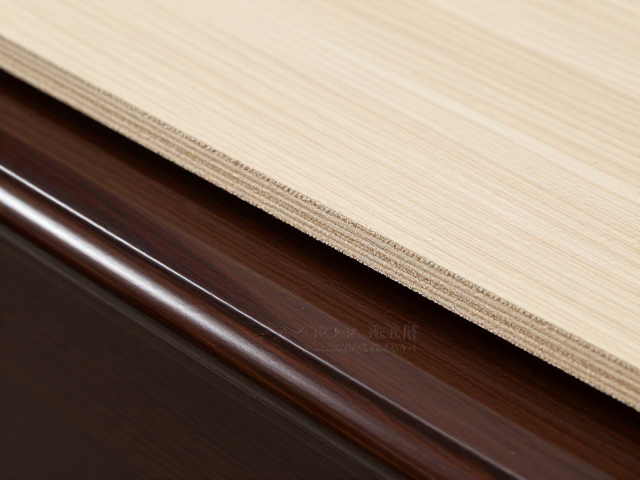
成品出厂前的检测需涵盖外观平整度、光泽度及色彩一致性等多个维度。光泽度通常使用60°光泽度仪进行测量,钢琴烤漆的标准光泽度值多在90-100GU之间,具体数值需根据设计需求设定公差范围。色彩检测应在标准D65光源下进行,使用专业色差仪读取数据,并与标准色板进行比对。对于大面积拼接的家具部件,还需进行整体拼装后的视觉效果评估,确保不同组件间无明显的色差断层或光影不均现象。
长期稳定性评估需模拟实际使用环境中的温湿度变化,通过恒温恒湿箱进行加速老化测试。测试周期通常包括72小时至168小时的高低温循环,观察漆膜是否出现变色、黄变、开裂或脱落等现象。此外,耐划痕性和耐溶剂性测试也是重要环节,使用指定硬度的铅笔进行划擦实验,或使用规定的溶剂擦拭,以验证漆膜的耐磨损能力。这些数据有助于预判产品在长期使用过程中的色彩保持能力,为后续工艺改进提供真实可靠的数据支撑,确保产品在不同气候条件下均能维持预期的视觉效果。