松木内应力的来源与开裂机理
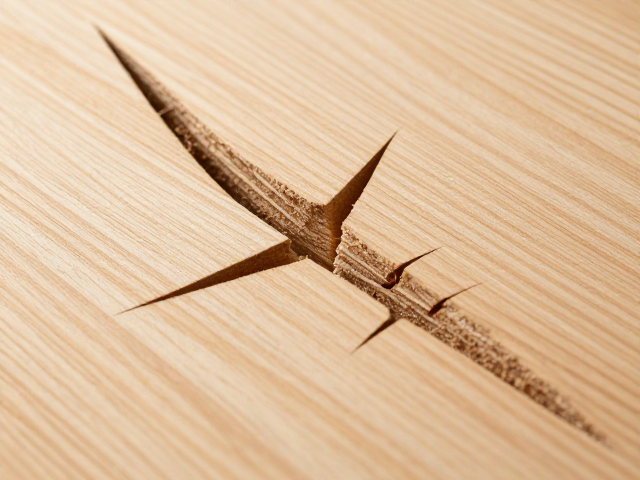
松木作为软木类代表,其内部应力主要源于树木生长过程中的天然缺陷以及后续加工中的物理约束。在原木切割成板材时,如果锯切路径未顺应木材纹理或纤维走向,原本在树干中平衡的应力分布会被强行打破。这种残余应力在木材内部处于一种不稳定的平衡状态,一旦环境温湿度发生变化,木材试图通过形变来释放能量,而表面经过打磨抛光后形成的致密层限制了这种自由伸缩,导致应力集中点发生断裂。
内应力释放的表现形式通常具有滞后性。许多加工者发现,松木制品在刚完成打磨时外观完美,但在存放数天或数周后,表面突然出现细微裂纹或整体扭曲。这是因为松木含有较多的树脂和较宽的导管,水分迁移速度较快,内部水分向外扩散时,若表面被涂层或抛光蜡封闭,内部水分无法及时排出,形成巨大的膨胀压力。这种压力超过木材纤维的抗拉强度时,微观裂纹便从打磨面延伸至宏观可见的破损,直接破坏了产品的完整性。
预处理阶段的应力释放策略
解决松木内应力问题,核心在于在进入打磨工序前进行充分的应力消除处理。自然陈化是成本较低且效果显著的方式,将锯切后的松木板材放置在通风良好、温湿度相对稳定的仓库中,通常需要3到6个月的时间。在此期间,木材内部的含水率会与周围环境达到平衡,大部分因切割产生的急性应力得以缓慢释放。对于批量生产的环境,可以采用人工窑干或恒温恒湿房处理,严格控制最终含水率在8%-12%之间,这一区间能最大程度减少木材因吸湿或解吸产生的尺寸变化。
除了时间维度的等待,物理手段也能加速应力释放。在打磨前,对松木表面进行轻微的刨削或砂光处理,去除表层受挤压最严重的纤维层,可以削弱应力集中的峰值。部分工艺中会使用蒸汽处理或真空加压法,通过改变木材细胞壁的结构状态,使树脂软化并重新分布,从而降低木材的脆性。这种预处理步骤能显著降低后续打磨过程中因表面硬度不均导致的崩茬和隐性裂纹,为后续的精细加工奠定稳定的物理基础。
打磨抛光工艺中的应力控制
打磨过程中的切削参数直接影响着松木表面的应力状态。使用过粗的砂纸或过大的打磨压力,会强行剥离木材纤维,导致表层纤维与内部结构脱节,形成微观的撕裂状裂纹。正确的做法是遵循由粗到细的砂纸目数递增原则,例如从80目过渡到120目,最终使用180目或220目进行精磨。在每一次砂纸更换时,都应检查表面是否有发白或发热现象,这表明切削热量过高,可能加剧树脂软化后的粘性,导致砂纸堵塞并产生不均匀的摩擦应力。
抛光环节需特别注意材料的渗透性与封闭性。松木的多孔结构容易吸收抛光剂,若使用高粘度或成膜性过强的抛光蜡,会在表面形成刚性过大的硬壳,进一步锁死内部应力的释放通道。建议选用渗透性好的植物油基或低固含量抛光液,让材料渗入导管而非仅停留在表面。抛光动作应保持轻柔、均匀,避免局部过热。对于高应力区域的松木,完全封闭表面可能不是最佳选择,保留一定的透气性有助于长期应力平衡,防止因环境剧烈变化导致涂层下开裂。
环境管理与成品保护
加工环境的温湿度稳定性是防止松木开裂的外部保障。松木对湿度变化极为敏感,相对湿度每变化10%,木材含水率可能产生1%-2%的波动,进而引发显著的尺寸变化。打磨抛光车间应配备除湿机或加湿系统,将相对湿度维持在45%-60%之间,温度控制在20-25摄氏度。这种稳定的微环境能减少木材在加工后短时间内因环境突变产生的二次应力。
成品储存与运输同样需要严加管控。松木制品在打磨抛光后,应避免立即暴露在阳光直射或强风环境下,以防表面水分快速蒸发导致收缩不均。包装时应使用透气性良好的材料,避免使用完全密封的塑料薄膜长时间包裹,以免内部湿气积聚引发霉变或应力失衡。对于大型松木构件,建议在堆放时使用垫木保持空气流通,确保各部位受力均匀。通过从预处理、工艺控制到环境管理的系统性调整,可以有效化解松木内应力带来的开裂风险,提升成品率。