纸盆振膜PP/PE塑料盆同心度检测的核心指标与定义
纸盆振膜作为扬声器发声单元的核心组件,其材质多采用聚丙烯(PP)或聚乙烯(PE)改性材料,这类高分子材料在注塑或压延成型过程中,受温度场分布、模具冷却速率及材料分子取向的影响,极易产生几何形位误差。同心度是衡量振膜中心与安装基准中心重合程度的关键参数,直接决定了扬声器在往复运动过程中的气流对称性与非线性失真水平。在工业检测体系中,同心度通常指振膜有效辐射区域中心点相对于盆边固定孔或音圈骨架基准中心的径向偏差,该偏差若超出预设公差范围,会导致扬声器在低频段出现明显的声压级衰减及相位失真。
检测标准的制定需严格依据扬声器行业的通用技术规范,通常要求振膜在自由状态或预压状态下,其中心偏移量控制在极小范围内,例如常见的高性能动圈扬声器标准中,振膜同心度误差往往要求小于0.1mm至0.3mm之间,具体数值取决于振膜直径与应用场景。这一指标的量化依赖于高精度的光学测量设备或专用机械式检测治具,通过捕捉振膜中心特征点与基准轴线的几何关系,计算出径向偏差值。数据的真实性与可追溯性依赖于检测设备的校准记录,确保每一次测量结果均能反映出厂时的真实物理状态,而非经过后期修饰的理论数值。
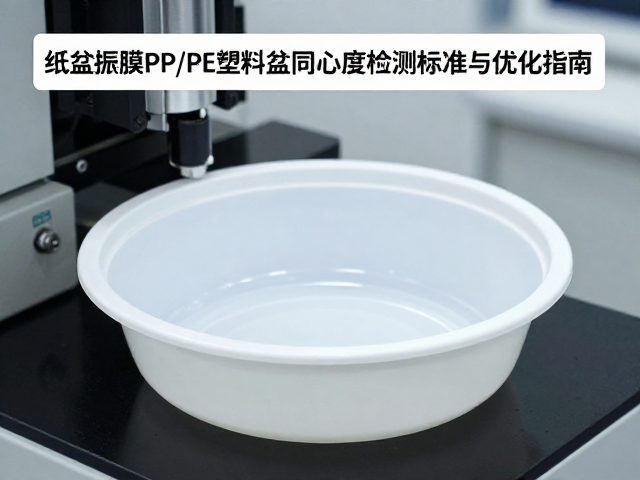
自动化光学检测系统的原理与实施流程
现代生产线中,针对PP/PE塑料盆同心度的检测已逐步替代人工目视,主要采用基于机器视觉的光学检测系统。该系统通过高分辨率工业相机从正上方或侧面获取振膜图像,利用图像处理算法识别振膜边缘轮廓或中心音圈骨架的特征点。在实施流程中,振膜被固定于旋转平台或静态夹具上,光源以漫射光或同轴光方式照射,以消除PP或PE材料表面的反光干扰,确保边缘提取的清晰度。系统软件自动计算中心点坐标,并与预设的理论中心坐标进行比对,得出X轴与Y轴的偏差值,进而合成总的径向同心度误差。
检测过程中的环境控制对数据稳定性至关重要。PP与PE材料具有一定的热塑性,环境温度波动可能导致材料发生微观形变,进而影响检测结果。因此,检测工位通常配备恒温装置,将环境温度稳定在23±2℃的标准实验室条件下。此外,振动隔离措施也是必要环节,任何外部机械振动都可能导致相机成像模糊或特征点识别错误。通过建立严密的检测流程,包括校准、定位、成像、计算、判定四个步骤,能够实现对大批量生产振膜的快速筛查,确保出厂产品的几何一致性,降低因同心度不良导致的声学性能离散性。
工艺优化策略与材料成型控制
优化振膜同心度需从原材料处理与成型工艺两端入手。PP与PE材料在注塑过程中,熔体流动前沿的温差会导致结晶度不均,进而引起收缩率差异,这是造成同心度偏差的主要内因。通过优化模具浇口位置与冷却水道布局,可以使熔体在模腔内均匀填充,减少因流动阻力不同导致的分子取向差异。同时,采用模温机精确控制模具表面温度,保持各区域温差在±2℃以内,有助于提升材料收缩的均匀性,从而从源头上改善振膜的几何精度。
成型后的脱模与后处理环节同样会影响最终尺寸稳定性。脱模斜度的设计需经过严密的力学分析,确保脱模力均匀分布,避免振膜在脱模瞬间因受力不均产生弹性形变或塑性变形。对于部分高精度要求的产品,可采用二次热定型工艺,在受控温度下对振膜进行短时退火处理,释放内部应力,进一步稳定几何形状。通过统计过程控制(SPC)技术,实时监控注塑压力、保压时间、模具温度等关键工艺参数,建立参数与同心度数据的关联模型,实现生产过程的动态调整与精准控制,确保批量生产中的同心度指标稳定在公差范围内。