钢琴烤漆与工程塑料的物理特性差异
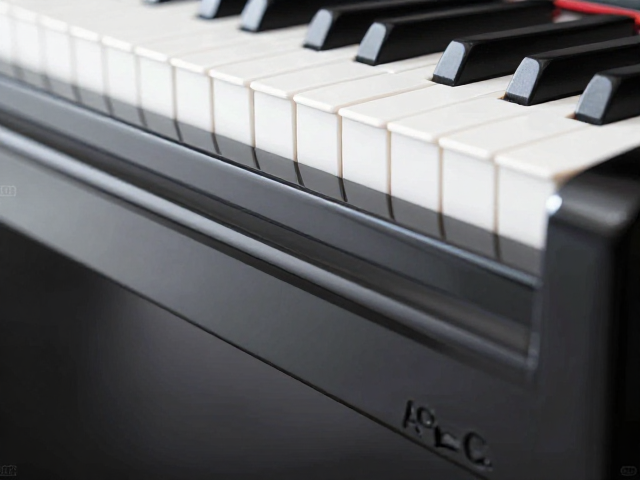
钢琴烤漆表面通常由多层底漆、色漆及清漆经过高温烘烤或紫外线固化而成,其核心优势在于极致的镜面效果与深邃的色泽表现。这种工艺在视觉上能模拟石材或金属的质感,触感光滑细腻,但基材多为密度板或经过特殊处理的木质材料。相比之下,ABS(丙烯腈-丁二烯-苯乙烯共聚物)与PC(聚碳酸酯)作为工程塑料,具备更优的机械强度、耐热性及抗冲击能力。ABS常用于家电外壳,PC则因高透明度和耐候性常见于高端电子产品,两者在成型后通过喷涂或电镀实现高光效果,其物理稳定性往往优于传统烤漆层。
从微观结构来看,钢琴烤漆表面是一层连续的硬质涂层,一旦受到尖锐物体刮擦或重物撞击,极易产生不可修复的划痕或崩角,且修复难度较高,通常需要专业打磨重喷。工程塑料如ABS/PC本身具有一定的弹性缓冲能力,表面即使出现细微划痕,部分可通过加热或专用修复剂进行一定程度的弥合。此外,塑料基材在温度变化下的形变系数较小,不易像木质基材那样因环境湿度剧烈变化而发生开裂或变形,这在长期使用场景中构成了显著差异。
高光工艺的生产流程与技术难点
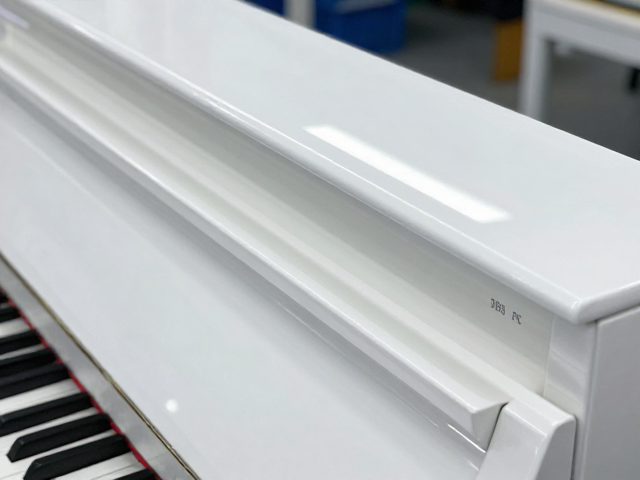
钢琴烤漆的生产涉及底材打磨、原子灰填补、多遍喷涂及无尘烘烤等复杂工序。每一层漆膜的厚度控制至关重要,过厚易导致流挂,过薄则遮盖力不足。烘烤过程中的温度曲线必须精确匹配漆料特性,以形成高交联度的保护膜。这一过程对车间环境的洁净度要求极高,任何灰尘颗粒落入漆面都会形成瑕疵,导致良品率下降。此外,环保法规对挥发性有机化合物(VOCs)排放的限制,使得传统溶剂型烤漆正逐步向水性漆或UV漆转型,进一步增加了工艺控制的难度。
工程塑料的高光处理则更多依赖于模具精度与表面后处理技术。一种方式是直接使用高光模具注塑,塑料在模具型腔内冷却成型后直接呈现镜面效果,无需额外喷涂,成本较低且环保。另一种方式是注塑后进行UV喷涂或电镀,通过化学沉积或紫外光固化形成硬化层。PC材料因易应力开裂,在喷涂前需进行严格的退火处理以消除内应力。ABS材料则需进行火焰处理或底涂处理以增强附着力。两种路径在规模化生产中的稳定性表现不同,模具注塑对设备精度要求极高,而后处理工艺则更依赖材料配方与操作规范。
日常维护与长期使用中的表现对比
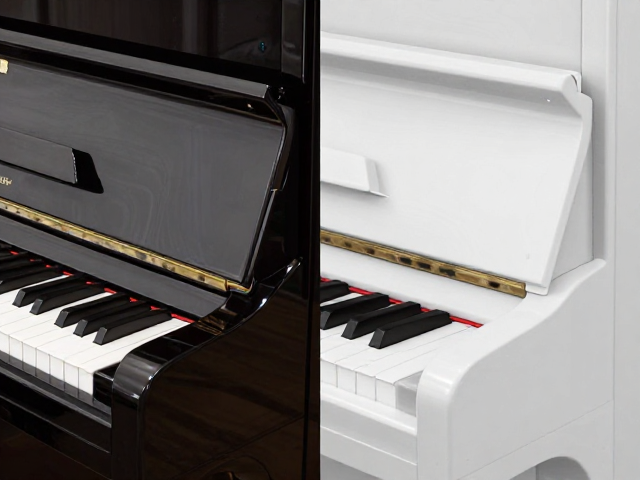
钢琴烤漆表面虽然美观,但会像汽车漆面一样需要精心呵护。指纹、油渍、水渍在黑色或深色钢琴烤漆表面尤为明显,需使用专用清洁剂配合超细纤维布定期擦拭,避免使用含酒精或强酸碱的溶剂,以防腐蚀漆膜。长时间暴露在阳光下可能导致漆面发黄或褪色,尤其是浅色漆面。在潮湿环境中,若封边处理不佳,水分可能渗入基材导致膨胀,进而破坏漆面完整性。因此,钢琴烤漆制品通常建议放置在干燥、通风且避免阳光直射的环境中。
工程塑料ABS/PC在日常维护中相对简便,耐化学性普遍优于普通烤漆。日常污渍可用中性清洁剂轻松去除,不易残留指纹。然而,塑料表面硬度通常低于玻璃或陶瓷,长时间摩擦可能导致表面光泽度下降,出现雾化现象。部分低端ABS制品在紫外线长期照射下可能出现老化变脆或变色,而PC材料虽耐候性较好,但易受某些有机溶剂(如丙酮、酒精)侵蚀而产生裂纹。因此,对于高频使用或接触刺激性液体的场景,工程塑料的高光表面可能需要更频繁的清洁以维持视觉效果,但其结构完整性通常优于烤漆表面。
选购时的关键考量因素
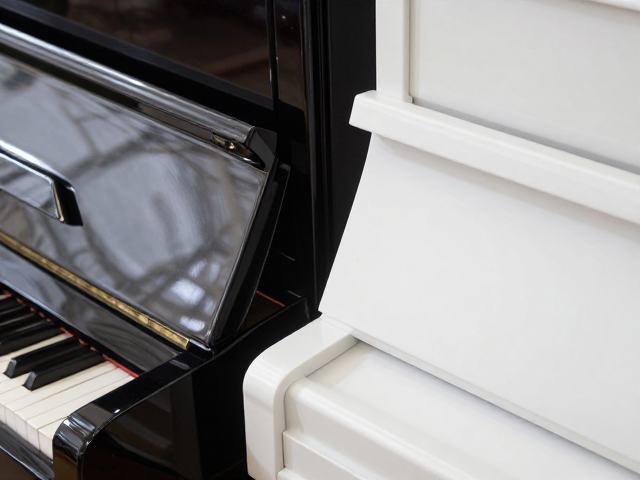
在选购高光表面产品时,视觉检查是首要步骤。观察漆面或塑料表面是否有橘皮、流挂、气泡或杂质颗粒,这些缺陷直接影响美观与耐用性。对于钢琴烤漆,可侧光观察其反射影像是否清晰连贯,无扭曲变形,这反映了底材处理的平整度。对于工程塑料高光件,检查边缘与接缝处是否有毛刺或溢料,这反映了注塑模具的状态与工艺水平。此外,触摸表面感受其平滑度,优质的高光表面应如镜面般顺滑,无颗粒感。
性能参数方面,需关注产品的使用场景。若用于厨房、浴室等潮湿或高温环境,工程塑料ABS/PC的耐热性与防潮性通常更占优势。若用于客厅电视柜、高档家具等对装饰性要求极高的区域,钢琴烤漆能提供更好的视觉延伸感与奢华感。同时,考虑清洁频率与维护成本,钢琴烤漆适合追求极致外观且愿意投入时间维护的用户,而工程塑料高光更适合注重实用、耐用及低维护成本的场景。不同材质的环保指标也需留意,确保符合室内空气质量标准,尤其是新家具释放的挥发性物质含量。