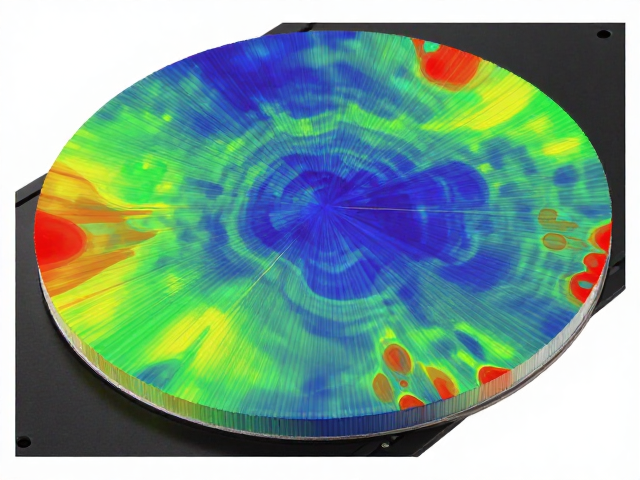
磁通密度分布对振膜焊接熔深均匀性的物理机制
在纸盆振膜超声波焊接工艺中,焊头与工件接触界面的声能传递效率直接取决于局部磁通密度的分布特征。换能器产生的高频机械振动通过变幅杆传递至焊头,若磁路设计存在不对称或材料磁导率不均,会导致焊头端面不同区域的振幅出现差异。这种振幅的不均匀性会直接转化为焊接接触面上的压力分布不均,进而影响塑料材料(如PP或PET)在微观层面的熔融状态。当某区域磁通密度偏低时,该处的声能输出减弱,导致局部温度无法达到聚合物玻璃化转变点以上,形成未熔合缺陷;反之,磁通密度过高的区域可能因能量密度过大造成材料降解或烧穿,破坏纸盆结构的完整性。
磁通密度的差异还会引发焊接界面的剪切应力分布异常,这对于纸基复合材料的结构稳定性至关重要。纸盆振膜通常由纸浆纤维与高分子涂层复合而成,其各向异性特征使得对剪切力的响应较为敏感。在磁通密度分布不均的情况下,焊头端面产生的径向剪切力无法均匀作用于振膜边缘,导致局部应力集中。这种非均匀应力场容易在焊接初期引起振膜微裂纹或纤维层剥离,特别是在高音单元振膜这种对质量敏感度极高的部件中,微小的结构损伤都会导致高频谐振峰偏移,降低扬声器系统的总谐波失真指标。
基于磁路优化的工艺参数调控策略
提升磁通密度均匀性的核心在于优化换能器磁路结构及焊头几何设计。采用多极环形磁路或经过有限元分析优化的阶梯式变幅杆,能够显著改善磁场分布的对称性。在实际工程应用中,通过调整磁钢排列方式及极靴形状,可以使焊头端面的振幅偏差控制在5%以内。此外,选用高磁导率且经过退火处理的软磁合金作为磁路组件,有助于减少磁滞损耗和涡流效应,确保高频振动过程中的能量传递效率。对于纸盆振膜这类对热敏感的材料,精确的磁通密度控制能够避免局部过热,从而在保证焊接强度的同时,保留纸纤维原有的声学阻尼特性。
工艺参数的动态补偿也是应对磁通密度差异的重要手段。通过集成实时振幅监测传感器,系统可以动态调整超声波发生器的输出功率和焊接时间,以匹配不同批次振膜材料的声学阻抗特性。例如,当检测到焊头边缘因磁通密度不足导致熔深不够时,可通过微调焊头压力或延长焊接周期进行补偿。这种基于数据反馈的闭环控制策略,能够有效抵消因磁路微小偏差或材料厚度波动带来的影响。同时,优化焊头与振膜的接触角度,使其严格垂直于振膜表面,可以最大化声能耦合效率,减少因角度偏差导致的能量散射,进一步确保焊接区域的磁通密度分布的一致性。