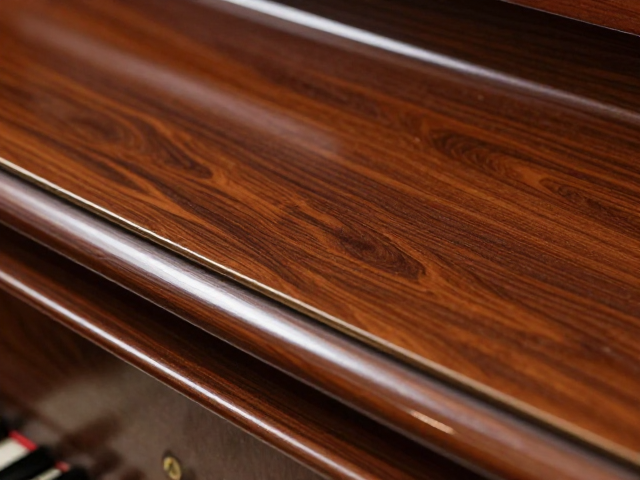
钢琴烤漆表面的光学特性与色差管理逻辑
钢琴烤漆作为一种高光泽度的装饰性涂层,其视觉呈现高度依赖于漆膜的平整度与反射率。在工业化生产中,色差控制并非简单的颜色比对,而是涉及从基材处理、喷涂环境到固化曲线的系统性工程。由于高光泽表面会像镜面一样反射周围环境,任何微小的橘皮、颗粒或流挂都会放大视觉偏差,使得色差感知远超哑光或半哑光表面。因此,行业普遍采用分光光度计进行数字化量化管理,通过测量L值(明度)、a值(红绿偏移)和b值(黄蓝偏移)来建立严密的容差范围,通常要求Delta E(总色差)控制在0.5至1.0以内,以确保批次间及不同批次间的视觉一致性。
为了降低色差风险,生产流程中引入了严密的标准化作业程序。原材料的批次稳定性至关重要,色浆与树脂的混合比例需通过自动化计量系统精确执行,避免人工调配带来的误差。喷涂环节则依赖于恒温恒湿的无尘车间,环境中的尘埃颗粒是造成漆膜表面瑕疵和局部反射异常的主要原因。此外,烘烤温度的均匀性直接影响树脂交联反应的完成度,温度波动会导致漆膜光泽度变化,进而影响整体视觉色调的稳定性,因此在线红外测温与实时监控成为保障光学性能一致性的关键手段。
盐雾腐蚀测试在涂层防护中的核心作用
盐雾腐蚀测试是评估钢琴烤漆体系耐候性与抗腐蚀能力的标准化方法,主要用于模拟海洋气候或高湿度工业环境对涂层的侵蚀作用。该测试依据GB/T 10125或ISO 9227等国际标准进行,使用特定浓度的氯化钠溶液,在受控的温度(通常为35℃或45℃)和湿度条件下,对试样进行持续喷雾。测试的核心目的在于揭示涂层在长期暴露下可能出现的起泡、剥落、生锈或变色等失效模式,从而验证底材前处理质量、底漆附着力以及面漆的致密性。
测试结果通常以出现首个腐蚀点的时间或规定时间内的腐蚀面积占比作为评判依据。对于高端钢琴烤漆产品,测试周期可能长达24小时、48小时甚至72小时,期间需定期观察并记录漆膜状态。若涂层在测试后出现明显锈蚀或附着力丧失,则表明其防护体系存在缺陷,可能源于磷化膜不完整、电泳底漆厚度不足或面漆固化不完全。通过这种加速老化测试,制造商能够预判产品在实际使用环境中的寿命表现,并据此优化配方结构,提升产品的长期稳定性。
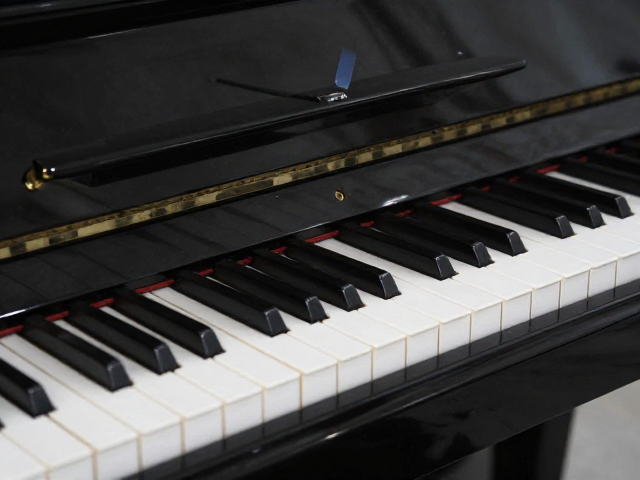
工艺标准与质量控制体系的协同构建
高端钢琴烤漆的工艺标准并非单一环节的优化,而是材料科学、表面工程与环境控制的深度协同。从微观结构来看,高质量的漆膜需要具备致密的交联网络以阻挡水汽和氯离子的渗透,这要求树脂选型与固化剂比例经过严密的化学计算。同时,前处理阶段的除油、磷化或钝化工艺决定了涂层与基材的结合力,任何前处理环节的疏忽都会在盐雾测试中迅速暴露出色差异常或腐蚀斑点。因此,质量控制体系必须覆盖从原材料入库检验到成品出库的全生命周期。
在实际生产管理中,数据追溯体系扮演着重要角色。每一批次产品的喷涂参数、环境数据及测试结果均需录入管理系统,形成完整的质量档案。这种数据驱动的管理模式使得生产偏差可被快速定位与纠正,而非依赖经验判断。通过建立严密的内控标准,企业能够在出厂前识别出色差超标或防护性能不足的产品,确保交付给终端用户的产品在视觉美感与物理性能上均达到行业高标准要求,从而维持产品的长期市场竞争力。