纸盆振膜注塑成型的材料特性与应力控制
纸盆振膜在注塑成型过程中,纤维结构的取向与分布会直接影响其机械强度与声学响应。纸浆中的长纤维与短纤维在熔融状态下经历剪切力,若注塑压力或速度设置不当,纤维容易在振膜边缘或音圈座附近形成堆积,导致局部密度不均。这种密度差异会在高频段或大动态信号下引发非线性形变,进而产生过载失真。因此,控制浆料流变特性是基础,需确保纤维分散均匀,避免在模具型腔内出现层流紊乱或湍流,从而减少因材料内部应力集中导致的结构缺陷。
模具温度的精准调控对于纸盆成型后的内应力释放至关重要。过高的模温可能导致纸纤维过度收缩,使振膜变脆,在受到剧烈振动时容易产生微裂纹或断裂;而过低的模温则可能使树脂结合力不足,导致振膜刚性不够,在大振幅下出现扑朔运动。通过优化模温曲线,使纸盆在冷却过程中保持均匀的应力释放,可以有效提升振膜的整体一致性。这种均匀性直接决定了振膜在承受大功率信号时,能否保持线性位移,从而抑制谐波失真和互调失真的产生。
注塑工艺参数对振膜线性位移的影响机制
注塑过程中的保压时间与压力设置会显著改变振膜的最终几何形态。保压阶段若压力过高,会导致振膜边缘过厚或产生飞边,这些结构上的不规则会在振动时产生额外的质量负载和刚度变化,破坏振膜的谐振特性。当输入信号超过振膜的线性位移极限时,过厚的边缘部分无法跟随主体运动,从而产生削波失真。因此,需要根据振膜的具体曲率半径和厚度分布,精确计算并设定保压参数,确保振膜各部位的厚度均匀,维持其机械性能的稳定性,防止因局部刚度突变导致的过载失真。
注射速度与熔体温度共同影响着纸盆内部的微观结构。高速注射虽然能缩短成型周期,但极高的剪切速率可能导致纤维断裂或取向过度,降低振膜的抗拉强度。在应对大动态信号时,这种受损的微观结构无法有效分散应力,容易引发局部屈服。相反,适中的注射速度配合优化的熔体温度,有助于纤维在成型过程中保持较好的完整性与取向分布。这种工艺选择能够提升振膜在大振幅下的结构完整性,使其在接近物理极限时仍能保持一定的线性响应,从而降低过载失真的风险。
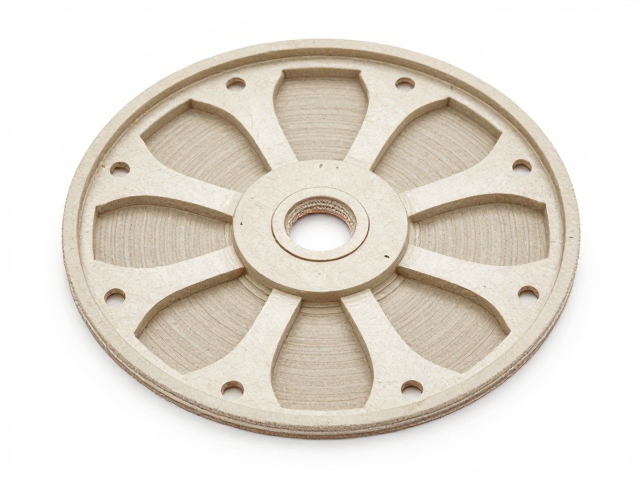
振膜结构设计与声学性能的协同优化
振膜的几何形状设计是决定其抗过载能力的关键因素。传统的平面纸盆在大振幅下容易出现活塞运动与非活塞运动的混合,导致分割振动。通过引入周向褶皱或锥形曲面设计,可以增加振膜的径向刚度,同时保持轴向的柔顺性。这种结构特性使得振膜在承受大功率信号时,能够更均匀地分布应力,减少局部变形。合理的曲率半径设计还能优化声辐射效率,降低非线性失真。在设计阶段,需通过有限元分析模拟振膜在不同位移下的应力分布,确保结构在极限状态下不发生塑性变形,从而从源头上抑制过载失真。
音圈与振膜的贴合工艺对整体声学表现有着直接影响。如果音圈粘接不均匀或存在气泡,振膜在振动时会产生局部质量不平衡,引发额外的振动模式。在大信号激励下,这种不平衡会导致振膜运动轨迹偏离中心,产生严重的非线性失真。采用高精度贴合技术,确保音圈与振膜中心对齐且粘接牢固,能够提升振膜运动的稳定性。此外,音圈的重量与振膜的质量匹配也需经过精密计算,过重的音圈会增加振膜惯性,降低其瞬态响应,增加过载失真的可能性。通过优化质量分布,可以提升振膜在大动态范围内的线性表现。
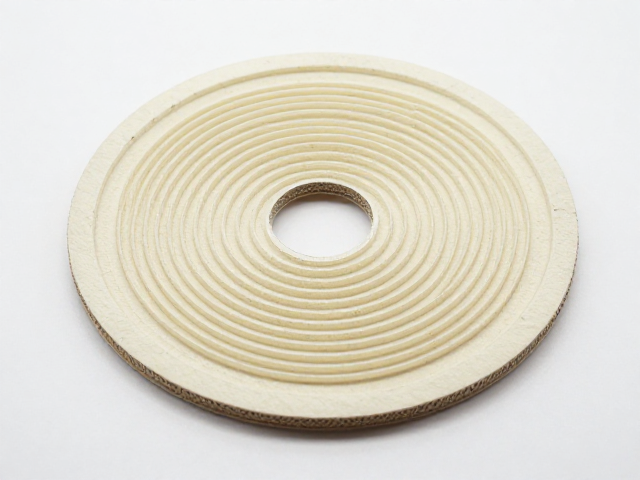
成型后处理与检测标准的建立
注塑成型后的退火处理有助于消除纸盆内部的残余应力。未经退火的纸盆在后续使用或储存过程中,残余应力可能重新分布,导致振膜性能随时间发生漂移。通过控制退火温度和时间,使纸盆内部结构达到稳定状态,可以提升其长期使用的可靠性。这种后处理步骤对于维持振膜声学参数的一致性至关重要,特别是在需要高保真表现的场景中,稳定的材料状态能有效减少因环境变化或长期使用导致的失真现象。
建立严密的检测标准是确保纸盆质量可控的重要手段。通过激光位移传感器测量振膜在大振幅下的位移线性度,可以直观评估其抗过载能力。同时,阻抗曲线测试有助于识别振膜在谐振频率附近的异常波动,这些波动往往预示着结构缺陷或材料不均匀。结合听感测试与客观数据,形成多维度的质量评价体系,能够及时发现并纠正成型过程中的偏差。通过持续监控生产数据,优化工艺参数,逐步提升纸盆振膜的一致性与可靠性,从而在量产条件下最大程度地避免过载失真。