纹理加深工艺对橡胶脚垫性能的影响机制
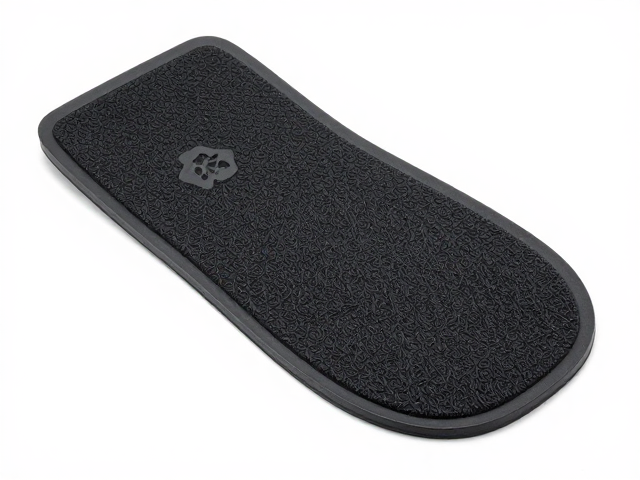
橡胶脚垫在注塑成型过程中,模具表面的微观结构直接决定了成品表面的纹理特征。通过改变模具蚀纹的深度与密度,可以显著改变橡胶材料在冷却定型阶段的流动行为与表面形态。较深的纹理不仅增加了脚垫与接触面的实际接触面积,还通过物理嵌合效应提升了防滑性能,特别是在湿滑环境中,深纹理能更有效地排出积水,保持接触界面的干燥,从而维持较高的摩擦系数。
从视觉美学角度来看,纹理深度的增加往往伴随着光线漫反射效果的增强。浅纹理容易因光线直射产生高光反射,显得廉价且单调;而经过深度处理的蚀纹表面能均匀分散入射光,呈现出哑光、厚重且富有质感的视觉效果。这种处理方式符合现代工业设计中对低调奢华与实用主义并重的审美趋势,使得橡胶脚垫在作为功能性部件之外,也能成为提升产品整体档次的细节元素。
注塑工艺参数对纹理成型质量的控制
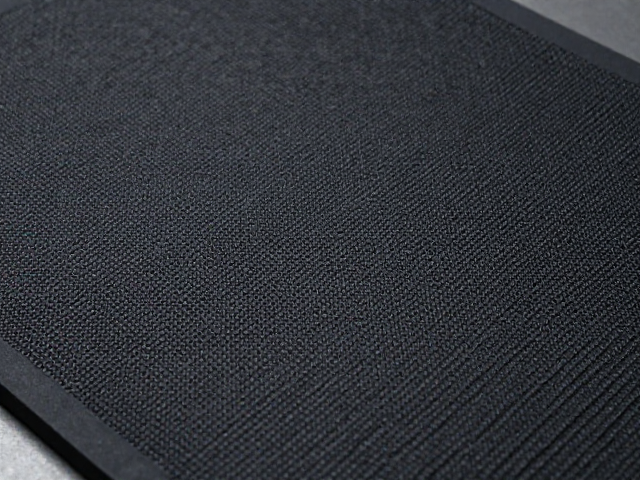
在注塑生产环节,模具温度的控制是确保纹理清晰复制的关键因素。较低的模温有助于橡胶材料快速冷却固化,从而锁定模具表面的细微纹理特征,防止因材料收缩或流动不均导致的纹理模糊或塌陷。对于深纹理模具,通常需要精确计算浇口位置与流道长度,以平衡充模压力,确保橡胶熔体能充分填充至纹理底部,避免出现缺料或困气现象,进而保证每一处纹理的深度一致性。
注射速度与保压压力也是影响成型质量的核心变量。较高的注射速度有助于熔体快速包裹模具纹理表面,减少因冷却过快导致的填充不足;而合理的保压压力则能补偿材料冷却过程中的体积收缩,防止脚垫表面出现凹陷或纹理变浅。此外,橡胶材料的硫化时间需根据纹理深度进行适配调整,过短的硫化时间可能导致交联度不足,使纹理在脱模后发生回弹变形,影响最终产品的尺寸稳定性与外观精度。
纹理设计与应用场景的匹配策略
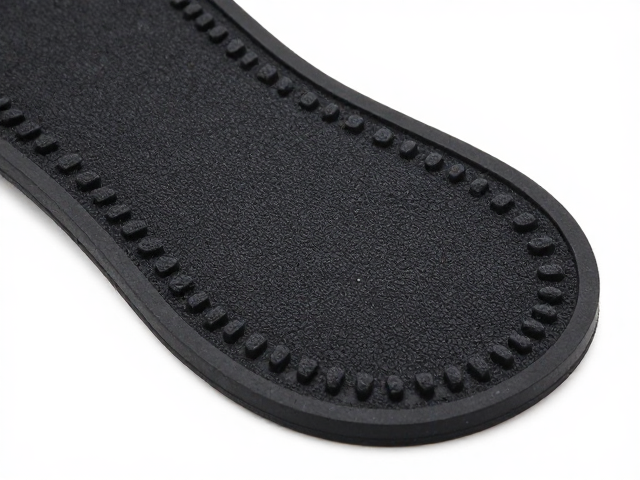
不同使用场景对橡胶脚垫的防滑需求存在显著差异,纹理设计需据此进行针对性优化。例如,用于重型机械设备的脚垫通常采用大间距、深槽口的网格状或菱形纹理,以应对油污、碎石等复杂工况,深槽结构能有效容纳污染物,防止脚垫打滑;而用于精密仪器或办公环境的产品,则倾向于采用细密、均匀的点阵或波浪纹理,在提供适度防滑力的同时,兼顾触感舒适度与视觉的精致感,避免过深的纹理产生积灰或清洁困难的问题。
纹理的几何形态设计还需考虑脱模的可行性与模具寿命。过深且侧壁角度过大的纹理会增加脱模阻力,可能导致产品表面拉丝或模具磨损加剧。因此,在深化纹理设计时,通常会引入脱模斜度,并在纹理谷底设置微小的圆角过渡,以分散应力集中,延长模具使用寿命。同时,纹理的排布方向应与注塑流动方向相匹配,避免因流动剪切力导致的纹理扭曲或不对称,确保批量生产中的产品一致性。