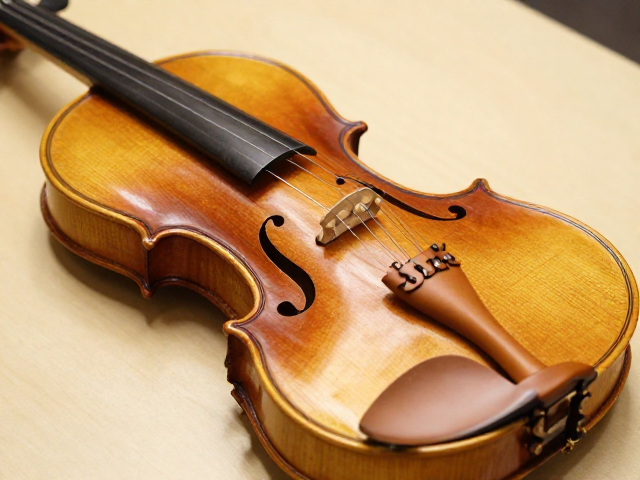
松木琴身烘干的核心目的与物理机制
松木作为小提琴面板的主要用材,其内部蕴含的水分含量直接影响着木材的密度、弹性模量以及声学共振特性。在自然干燥过程中,木材细胞壁内的自由水与吸附水会缓慢逸出,但这种方式耗时极长且难以控制内部应力,容易导致木材开裂或声学性能不稳定。通过人工烘干处理,可以加速水分迁移过程,使木材内部的水分分布更加均匀,从而降低木材的吸湿性,提高尺寸稳定性。这种稳定性对于长期暴露在温湿度变化环境中的乐器而言,是保持音准和音色不变的基础。
烘干过程中的热力学作用不仅改变了木材的含水率,还引发了木材内部高分子物质的物理和化学变化。高温环境促使半纤维素降解,木质素发生软化与重组,这些微观结构的改变使得松木的比强度增加,阻尼特性更加适宜。经过适度烘干的松木,其声辐射效率显著提升,振动传递更为顺畅。工匠们通过控制烘干曲线,能够模拟并优化木材在自然老化过程中的声学演变,使琴身在敲击测试时发出清脆、延音持久的声响,这是制作高品质小提琴不可或缺的前置条件。
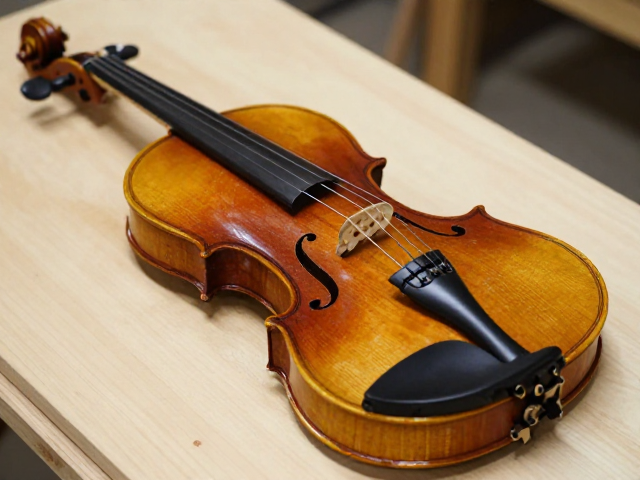
传统窑干与现代真空烘干的工艺差异
传统的木材烘干多采用窑干法,通过控制窑室内的温度、湿度和空气流速,分阶段降低松木的含水率。这一过程通常分为预热、等速干燥、降速干燥和平衡阶段。在预热阶段,木材表面温度升高,内部水分开始向表面迁移;随后进入等速干燥阶段,表面水分蒸发速率恒定,内部水分供应充足;随着干燥深入,表面干燥收缩,内部水分迁移阻力增大,进入降速干燥阶段,此时需降低温度以防止表面开裂。通过平衡处理,使木材整体含水率达到目标值。这种方法成本低,但温度控制相对粗放,容易出现内外含水率不均的现象。
相比之下,现代真空烘干技术利用低压环境降低水的沸点,使木材在较低温度下快速脱水。这种低温干燥方式有效避免了高温对木材纤维素结构的破坏,保留了木材更多的天然声学特性。真空环境下,水分以气态形式迅速排出,干燥周期大幅缩短,且能显著减少因应力集中导致的裂纹和变形。此外,真空烘干还能更好地控制木材内部的残余应力,使松木在后续加工中保持更好的几何形状稳定性。对于追求极致声学表现的高端琴身制作,真空烘干因其温和且均匀的热质传递过程,正逐渐取代部分传统窑干工艺。
含水率控制标准与声学性能关联
松木琴身的理想含水率通常控制在8%至10%之间,这一数值与大多数演奏环境的平均平衡含水率相吻合。含水率过高会导致木材密度增加,振动阻力增大,使音色沉闷、缺乏穿透力;而含水率过低则会使木材过于脆硬,振动能量耗散过快,导致声音发飘、延音不足。工匠们使用高精度含水率测定仪,对烘干后的松木进行多点检测,确保每一块面板和侧板的含水率均匀一致。这种精确控制不仅关乎音色的纯净度,也影响着乐器在不同气候条件下的适应性,是保证小提琴长期演奏稳定性的关键指标。
除了绝对含水率数值,含水率分布的均匀性同样至关重要。如果琴身不同部位的含水率差异较大,在受力或环境变化时会产生不均匀的收缩或膨胀,导致面板变形或接缝开裂,进而破坏声学结构的一致性。现代烘干设备通常配备严密的传感器网络,实时监控木材内部的水分迁移情况,通过动态调整温度和湿度参数,确保松木整体含水率梯度极小。这种均匀性使得琴身在振动时能够产生和谐的泛音列,音色饱满且富有层次感,为演奏者提供稳定的声学反馈。
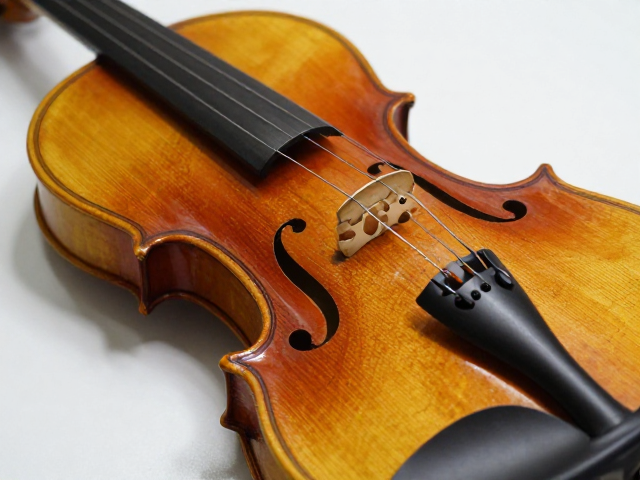
烘干后应力释放与音色优化细节
烘干结束后的松木通常处于内应力状态,这种应力若不及时释放,会在后续加工或使用过程中逐渐显现,导致琴身扭曲或开裂。为了消除残余应力,工匠们会在烘干后进行自然放置或低温退火处理。在这一过程中,木材内部的分子链重新排列,应力逐渐松弛,木材的声学性能趋于稳定。通过敲击测试和频谱分析,工匠可以感知木材振动模式的变化,调整后续的刨削和组装工艺,以最大化发挥木材的声学潜力。这一步骤是连接材料处理与乐器制作的关键环节,直接影响最终音色的圆润度和响应速度。
音色的提升不仅依赖于材料的初始状态,更取决于烘干过程中对木材微观结构的精细调控。适当的烘干温度和时间可以改变松木的细胞壁结构,使其在振动时具有更低的内摩擦损耗。这意味着振动能量能更有效地转化为声波,而非以热能形式耗散。工匠们会根据松木的具体产地、密度和纹理特征,制定个性化的烘干方案。例如,密度较高的松木可能需要更温和的升温曲线,以避免细胞结构受损;而纹理疏松的松木则可适当加快干燥速率。这种因地制宜的工艺调整,使得每一块松木都能发挥其最佳的声学表现,为小提琴赋予独特的音色个性。