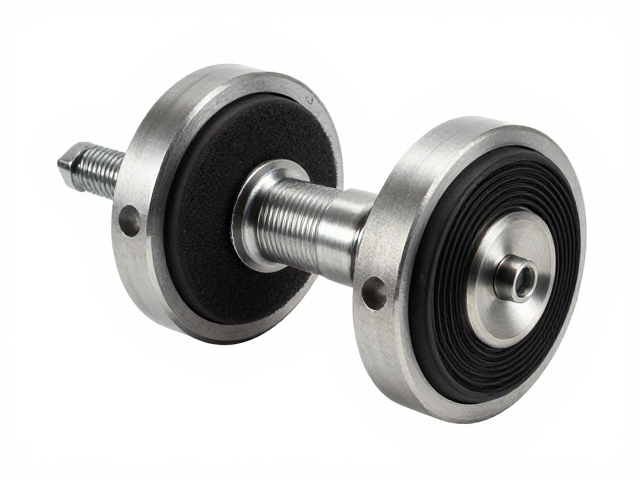
实心锻造部件的声学优势与结构稳定性
实心锻造工艺在耳机或音响设备的驱动单元支架、音圈骨架等核心部件中,常被用于替代传统的塑料或冲压件。这种工艺通过金属在高温高压下的一次成型,消除了内部气孔和杂质,使得材料密度显著高于普通铸造件。高密度的金属结构能有效抑制共振,减少因材料自身振动产生的杂音,从而提升声音的纯净度。在高频段表现上,实心锻造部件能提供更为干脆的瞬态响应,避免声音发糊。
然而,高刚性材料也会带来新的声学挑战。当实心金属部件与硅胶振膜直接结合时,若两者之间的阻尼特性匹配不当,容易在高频段产生微小的撕裂声或金属音。硅胶振膜以其优异的顺性和耐用性著称,但其表面特性与金属结合处若处理粗糙,会在长期佩戴或高频振动中形成应力集中点。这种微观层面的结构不稳定,正是导致“异响”的主要物理根源,需要从装配工艺和材料接触面进行针对性优化。
螺丝松动引发异响的物理机制与排查
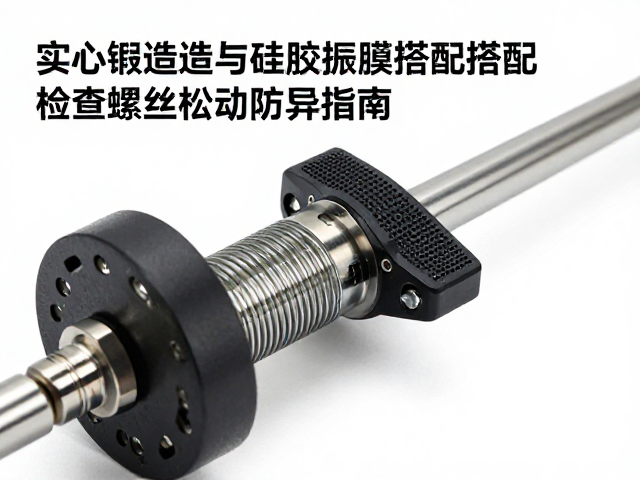
耳机或小型发声设备中的固定螺丝承担着连接金属骨架与硅胶振膜支架的关键任务。在长期佩戴过程中,耳挂的弯折、头梁的挤压以及日常携带时的震动,都会对内部结构产生持续的微幅冲击。这种动态应力可能导致螺丝发生微米级的位移或松动。一旦螺丝失去预紧力,金属部件之间便不再保持刚性连接,振动能量无法通过既定路径传导,而是转化为不规则的机械摩擦声或咔哒声。
排查此类问题时,需重点关注螺丝孔位的同心度与螺丝本身的螺纹状态。如果螺丝孔在加工过程中存在公差过大,或者螺丝螺纹因反复拆装出现滑牙,即便初期拧紧,在使用一段时间后也极易再次松动。此外,螺丝头与接触面之间若缺乏有效的防松设计,如缺乏阻尼垫圈或防松胶辅助,在高频振动环境下难以维持稳定的锁紧状态。这种结构性缺陷会在用户听觉中表现为间歇性的杂音,严重影响使用体验。
标准化防松装配流程与扭矩控制
在实际维修或组装过程中,完全依赖手感拧紧螺丝存在极大的不确定性,极易因力度不均导致部件变形或锁紧力不足。引入扭矩工具是确保装配一致性的有效手段。不同规格的螺丝对应的最佳扭矩值需依据材料硬度和连接件材质确定,过大的扭矩可能导致硅胶振膜边缘受损或金属螺丝滑丝,而过小的扭矩则无法提供足够的摩擦力矩。
建议在装配过程中采用阶梯式拧紧法。对于多个螺丝固定的结构,应先用手将螺丝预紧至贴合状态,再使用扭矩螺丝刀按照对角线顺序,分2-3次逐步达到规定的扭矩值。这种方法能够确保受力均匀,避免局部应力过大。同时,检查螺丝底部是否接触平整,若接触面存在毛刺或氧化层,应进行清理或使用细砂纸打磨,以确保螺丝头与支撑面之间形成严密的金属间接触,减少因接触不良导致的微动磨损。
硅胶与金属接触面的阻尼处理
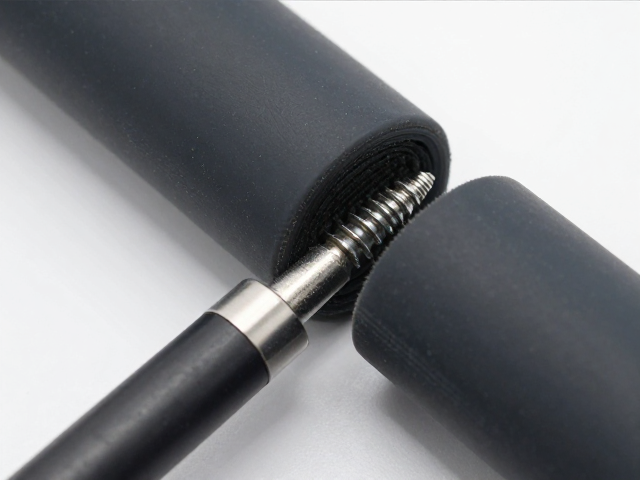
硅胶振膜与金属骨架的接触界面是异响的高发区。硅胶材料具有较好的弹性,但在与硬质金属直接接触时,缺乏足够的阻尼来吸收高频振动能量。当振动传递至接触点时,微小的相对运动可能激发出声带般的振动,产生可听见的异响。因此,在两者之间增加一层低模量、高阻尼的隔离材料,能有效改善声学表现。
常见的处理方式是使用超薄且高密度的硅胶垫圈或特制阻尼胶。这些材料需具备优异的耐老化性能,确保在长期高温或低温环境下不硬化、不脱落。垫圈的厚度需经过精确计算,既要保证足够的压缩形变以填补微观不平度,又不能因过厚影响振膜的活动行程。在组装时,确保垫圈居中放置,无偏移或扭曲,以维持振膜运动的对称性,减少因偏载导致的摩擦异响。
长期使用中的维护与定期检查
设备在经历数月或更长时间的使用后,内部结构可能因材料蠕变或外部冲击发生变化。建议用户或维护人员每隔一定周期,对关键连接部位进行外观检查。观察螺丝头部是否有磨损痕迹,检查硅胶振膜边缘是否有因震动产生的裂纹或变形。若发现螺丝周围有细微的金属屑或粉末,通常暗示该部位已存在严重的微动磨损,需立即进行维护。
对于可拆卸式结构的设备,在清洁或更换配件时,应严格遵循原始装配规范。重新安装时,务必清理螺丝孔内的灰尘和旧胶残留,确保螺纹顺畅。若发现螺丝紧固后异响依旧,需检查螺丝是否已损坏或孔位是否扩大。在无法确定具体故障点时,保持设备干燥、避免剧烈摔碰,是延缓结构松动、维持最佳声学状态的基本措施。