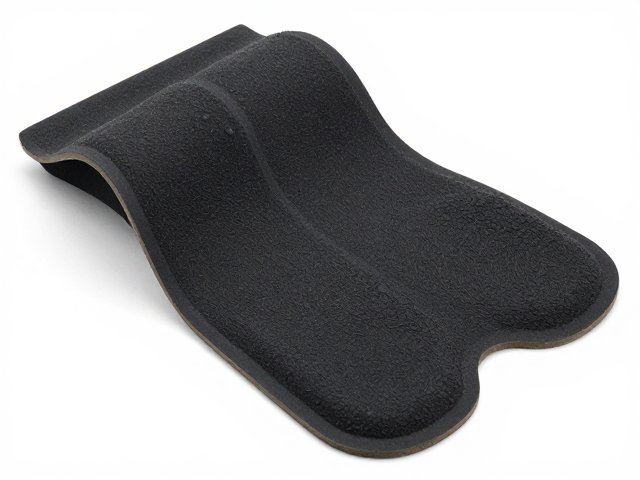
橡胶脚垫毛模压成型的核心工艺流
橡胶脚垫的生产通常采用模压成型技术,这一过程将液态或固态橡胶原料注入加热的金属模具中,在高温高压环境下发生硫化反应,从而定型为预定形状。毛模压成型特指在模具闭合后,橡胶材料会因压力溢出模具分型面,形成一圈多余的飞边,这些飞边在后续工序中会被切除,以确保产品外观的整洁与尺寸精度。这种工艺能够精确控制产品的厚度、硬度以及内部结构,特别适用于需要高尺寸稳定性和复杂几何形状的工业脚垫产品。
在原材料准备阶段,通常选用天然橡胶、丁苯橡胶或三元乙丙橡胶等基材,并根据防滑和减震的需求添加特定的填料如炭黑、白炭黑以及增塑剂。混炼过程通过开炼机或密炼机将多种配合剂均匀分散在橡胶中,这一步骤直接决定了最终产品的物理性能。混炼胶经过冷却、切片后进入成型车间,预热处理有助于降低胶料粘度,使其在模具中流动更加顺畅,减少缺胶或气泡等缺陷的发生,为后续的高品质成型奠定基础。
防滑减震性能的关键影响因素
橡胶脚垫的防滑性能主要依赖于其表面纹理设计以及材料配方中的摩擦系数调控。通过在模具表面蚀刻或雕刻特定的纹路,如网格状、波浪形或菱形图案,可以显著增加接触面积并引导水分排出,从而在湿滑环境中保持优异的抓地力。材料方面,增加橡胶中的硅油或特殊增粘剂比例可以提升表面粘性,但需平衡抗老化性能,避免因添加剂析出导致表面发粘或污染周围设备。
减震效果则与橡胶的弹性模量和滞后损失特性密切相关。高回弹性的橡胶材料在受到冲击时能迅速吸收能量并释放,减少震动传递。在实际应用中,脚垫内部可设计为微孔结构或双层复合结构,底层提供支撑力,上层提供缓冲感。通过调整硫化时间和温度,可以控制橡胶交联密度,交联密度越高,材料越硬,减震性相对减弱但耐磨性提升;反之,较低的交联密度则带来更柔软的触感和更好的减震效果,需根据具体使用场景进行配方优化。
质量控制与检测标准执行
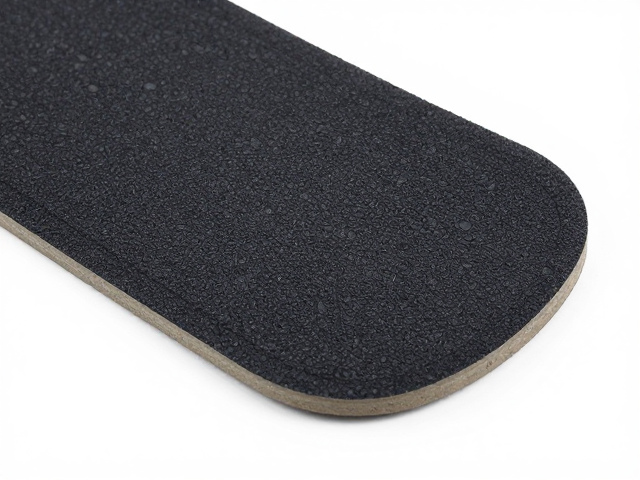
在生产过程中,尺寸公差是衡量毛模压成型质量的重要指标。依据ISO 3367或GB/T 5720等相关标准,橡胶脚垫的外径、内径、厚度及高度需控制在规定的公差范围内,通常厚度公差可控制在±0.2mm以内。使用高精度卡尺或光学投影仪对成品进行抽检,确保每一批次产品的几何尺寸符合图纸要求,避免因尺寸偏差导致安装困难或功能失效。
物理性能测试是验证脚垫实用性的关键环节。硬度测试采用邵氏A型硬度计,标准读数范围通常在30-70A之间,以满足不同设备的减震需求。拉伸强度、扯断伸长率以及压缩永久变形率测试则需在标准实验室环境下进行,通过万能材料试验机获取数据。例如,优质橡胶脚垫的压缩永久变形率应低于20%,确保其在长期受压后仍能恢复原有形状,维持稳定的减震效果。此外,耐油、耐臭氧老化测试也是评估工业环境适用性的重要环节。
应用场景与选型建议
在机械制造领域,橡胶脚垫广泛用于机床、加工中心、精密仪器等设备的底部安装,用于吸收电机运行产生的高频振动,降低噪音并保护地面。对于重型机械,通常选用硬度较高、耐磨性强的丁腈橡胶脚垫,以应对较大的静态载荷和冲击力。而在电子设备或实验室仪器中,则更倾向于使用低硬度、高阻尼的硅橡胶或天然橡胶脚垫,以提供精细的减震效果,防止精密部件因震动产生误差。
家居与商业环境中,橡胶脚垫常用于家具腿部、健身器材底座及地毯边缘固定。家具脚垫需兼顾美观与功能性,表面常经过喷砂或抛光处理,颜色多样以适应不同装修风格。健身器材脚垫则需具备极高的抗压能力和防滑性,防止用户在剧烈运动时器材滑动。选型时需综合考虑载荷大小、环境温度、是否有油污或化学品接触等因素,选择合适的橡胶材质和结构设计,以延长产品使用寿命并确保使用安全。