胶合面预处理与表面状态评估
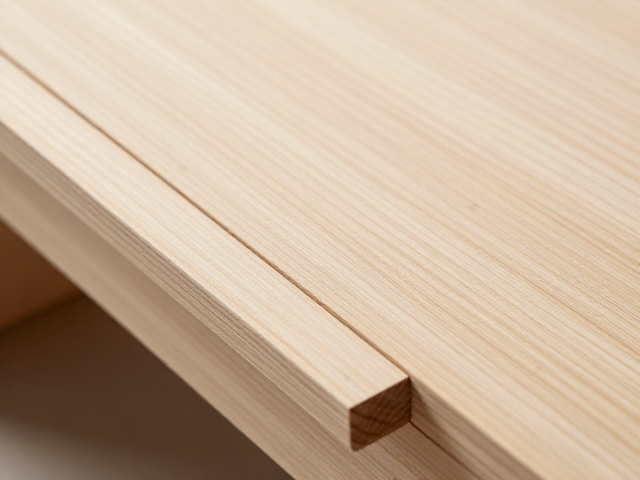
松木材质具有较软的物理特性,其纤维结构在CNC数控雕刻过程中容易产生毛刺或细微的撕裂,这直接影响了胶合界面的紧密度。在施加粘合剂之前,必须检查雕刻件结合面的平整度,确保没有残留的木屑或因刀具磨损造成的压痕。使用细目砂纸(如220目以上)对结合面进行轻微打磨,去除因切削产生的热效应导致的硬化层,同时保持木材表面的开放性,以便胶液能充分渗透至木材导管内部。若发现结合面存在因CNC路径规划不当导致的阶梯状痕迹,需先通过手工修整消除高低差,因为任何微小的间隙都会导致胶层受力不均,进而在长期使用中形成应力集中点,引发开裂或脱胶。
表面清洁度是决定胶合强度的另一大关键因素。松木含有天然的松脂成分,若结合面残留切削油、灰尘或未清理干净的松脂,会形成隔离层,严重削弱胶水的附着力。检查时需确保结合面干燥且无油性物质,对于含有较多松脂的松木部位,建议使用专用清洁剂进行脱脂处理,并等待完全挥发干燥。在光线充足的环境下,通过肉眼观察结合面,确认无可见的污渍、水渍或油污斑点。只有当结合面达到洁净、干燥、平整且具有一定粗糙度的状态时,才能为后续胶合提供最佳的微观咬合基础,这是保证家具结构稳定性的首要物理条件。
胶层厚度控制与渗透情况检测
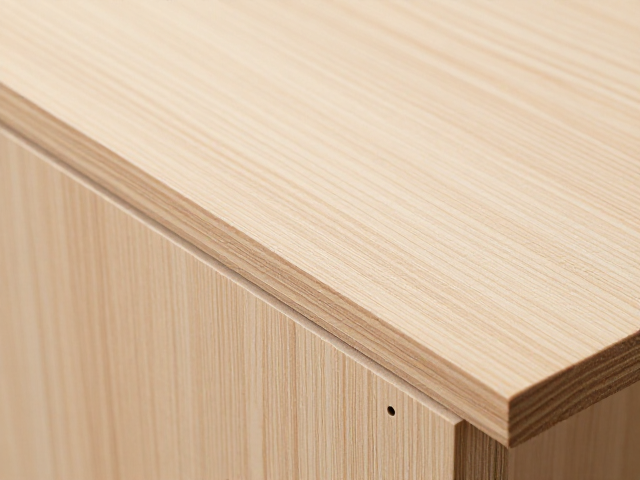
胶合质量的核心在于胶层的均匀性与渗透深度,过厚或过薄的胶层均会导致连接失效。在施胶后,需观察胶液是否均匀覆盖整个结合面,避免出现局部干斑或胶液堆积成珠状的现象。对于松木这类多孔性木材,胶液应能适度渗入木材表面约0.5至1毫米的深度,形成牢固的机械嵌合力。检查时可用手指轻触胶层边缘,感受其流动性与粘性变化,确保胶液尚未完全固化前已均匀分布。若发现胶层过厚,说明施胶量过大或加压不足,过厚的胶层不仅浪费材料,还会因胶层内应力过大而降低整体强度;若胶层过薄或发干,则意味着木材吸胶过快或施胶量不足,会导致“假粘”现象,实际结合力极弱。
在加压固化过程中,需监控胶液的挤出情况以判断结合状态。当两块松木部件被正确加压后,应有少量胶液从接缝处均匀挤出,形成连续的胶线。这一现象表明胶层内部没有空气残留,且结合面完全贴合。若完全无胶液挤出,可能意味着结合面存在较大间隙或压力不足,导致胶液未能填满空隙;若胶液挤出过多且呈滴落状,则说明压力过大或胶液粘度不合适,可能导致有效胶层变薄。此外,还需检查结合面边缘是否有因胶液收缩形成的缩孔,这些微观缺陷在松木中尤为明显,因为它们会直接减少有效粘接面积,降低抗剪切强度。
固化后的微观缺陷与结构完整性验证
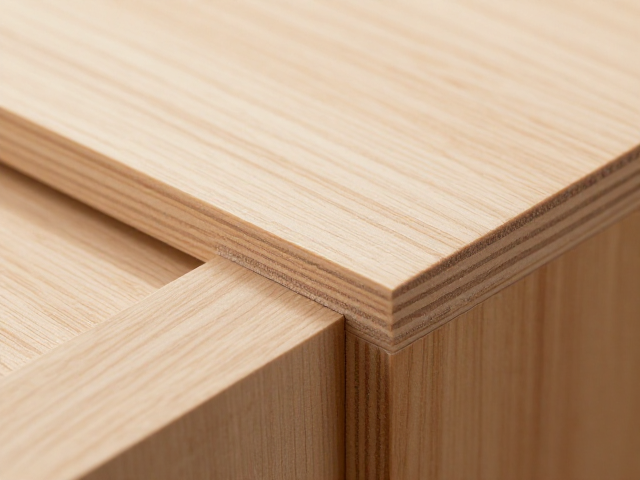
固化完成后的松木家具胶合处,需通过严密的目视与触觉检查来识别潜在缺陷。重点观察接缝处是否有明显的色差或胶痕残留,虽然松木颜色较浅,深色胶痕在浅色木材上尤为显眼,这通常反映了胶液渗透不均或固化时间不足。使用指甲轻轻刮擦接缝边缘,检查胶层是否发脆或易剥落。优质的胶合层应与木材融为一体,具有一定的韧性,而非像塑料片一样易碎。若发现胶层发脆,可能是环境温度过低导致胶液未完全交联,或是使用了过期或型号不匹配的胶水。同时,检查接缝处是否有细微的裂纹,这些裂纹可能是因木材含水率变化导致的收缩应力所致,也可能是加压时压力分布不均造成的。
对于结构完整性的高阶验证,需关注胶合处在受力状态下的表现。在家具组装完成后,通过轻微扭转或施加侧向力,感受结合部是否有异响或松动预兆。松木家具因材质较软,对剪切力较为敏感,因此胶合处的抗剪切能力至关重要。检查时可观察结合面是否有微小的滑移迹象,这通常表现为接缝处木材纤维的错位。若发现滑移,说明胶合强度不足或加压时间不够,导致胶液未形成足够的内聚力。此外,还需检查结合部周围木材是否有因胶水酸性或化学成分引起的变色或腐蚀现象,确保胶合过程未对松木本体造成化学损伤,从而保证家具在长期使用中的美观性与安全性。