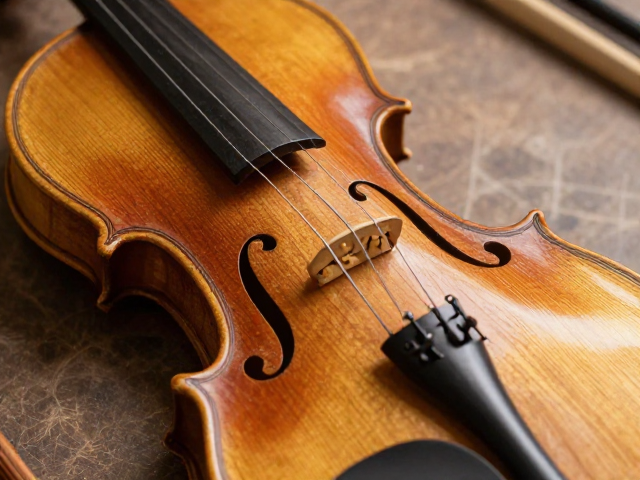
松木小提琴琴身CNC数控雕刻工艺详解与流量指南
松木作为小提琴面板的核心材料,其独特的纵向纤维结构与声学传导特性,决定了传统手工雕刻在效率与一致性上的天然局限。CNC数控雕刻技术通过高精度主轴与多轴联动系统,能够严格遵循CAD设计的三维模型,对松木板材进行微米级的切削作业。这种工艺不仅保留了木材天然的共振频率,更通过严密的参数控制,实现了琴身弧度、音孔位置以及内部腔体厚度的高度标准化。在现代乐器制造流程中,CNC技术并非完全替代手工,而是作为基础成型的关键环节,确保每一块松木面板在经历后续手工修音阶段前,已具备精准的几何基础。
流量获取的核心在于精准触达对乐器工艺有深度认知的受众群体。针对松木小提琴CNC工艺的内容传播,需聚焦于“精度”、“稳定性”与“声学潜力”三大关键词。在搜索引擎优化(SEO)策略中,长尾词如“松木面板CNC加工细节”、“数控雕刻小提琴音色影响”以及“CNC与手工小提琴区别”具有较高的搜索意图匹配度。内容创作者应通过展示高精度的加工视频、木材纹理与切削路径的对比图,以及声学测试数据,构建专业且可验证的内容场景。这种基于技术细节的硬知识输出,能有效提升用户停留时长,进而通过算法推荐机制获取更多自然流量。
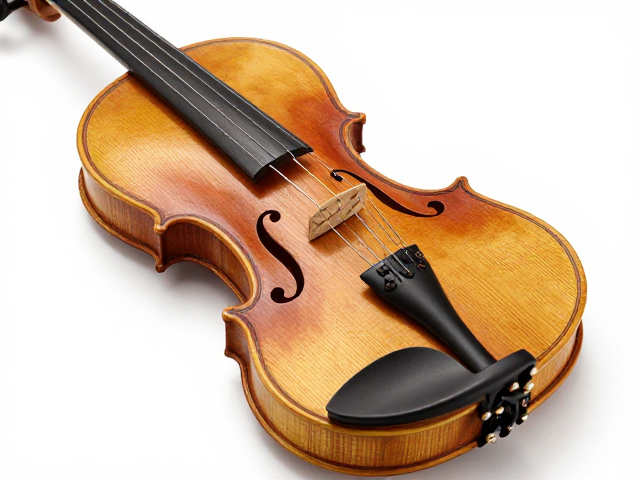
工艺核心参数与声学影响机制
CNC雕刻过程中的进给速度、主轴转速以及刀具路径规划,直接影响着松木表面的微观结构,进而影响声波在琴体内的传播效率。通常,松木面板的CNC粗加工阶段采用较大直径刀具进行快速材料去除,而精修阶段则使用小直径球头刀进行曲面拟合,刀具转速常维持在8000至24000转/分钟之间,进给速度控制在500至2000毫米/分钟,具体数值需根据松木的密度与硬度动态调整。这种严密的参数控制避免了因切削力过大导致的木材纤维撕裂或局部应力集中,从而保证了琴板在后续受力过程中的结构完整性。
音孔(f-hole)的雕刻是CNC工艺中技术含量最高的环节,其形状、长度及厚度变化对小提琴的低频响应有着决定性作用。通过CAM软件生成的刀路,CNC机床能够精确控制音孔边缘的切角与内部腔体的厚度梯度。例如,音孔上下端点的厚度通常需控制在0.8至1.2毫米之间,以平衡振动效率与结构强度。现代CNC设备配备激光定位系统,可实时监测刀具位置,确保音孔对称度误差小于0.1毫米。这种极高的几何精度使得每把小提琴在出厂时具备一致的声学基准,为后续的调音师进行个性化音色塑造提供了稳定且可重复的物理基础。
内容营销与SEO收录逻辑
在内容分发环节,多媒体素材的呈现方式直接影响搜索引擎的收录质量与用户转化率。高清微距镜头拍摄的松木导管结构、CNC刀具切削过程中的木屑形态以及三维建模软件中的腔体剖面图,构成了高价值内容的视觉核心。这些素材需配合详细的技术参数说明,如木材含水率控制(通常要求8%-12%)、刀具材质(如硬质合金或金刚石涂层)以及冷却方式,以增强内容的专业可信度。同时,内容中应自然嵌入用户常搜的疑问式标题,如“CNC雕刻如何影响松木小提琴的延音表现”,以匹配搜索引擎的问答索引机制。
社交媒体与垂直论坛是扩大CNC工艺小提琴影响力的重要阵地。通过分享从原木到成品的完整加工链路,特别是展示CNC处理后松木面板在振动测试下的模态分析数据,能够激发乐器爱好者与技术极客群体的讨论热情。内容策略应避免过度营销,转而聚焦于工艺本身的科普与解析。例如,对比分析不同切削参数下松木表面粗糙度对涂漆附着力的影响,或探讨CNC加工后木材内应力释放过程对音色的长期稳定性作用。这种深度内容易于被行业网站转载与引用,形成良性的外部链接网络,从而提升主站及相关页面的搜索引擎权重。
技术迭代与未来发展趋势
随着五轴联动CNC技术的普及,小提琴复杂曲面的加工精度与效率得到了显著提升。传统三轴设备在处理琴头卷涡与琴颈与琴身连接处的过渡曲面时,需频繁调整夹具角度,而五轴机床可通过刀具姿态的动态调整,一次性完成复杂曲面的加工,减少了装夹误差,提高了整体一致性。此外,人工智能算法在刀具路径优化中的应用,使得切削过程中的振动抑制成为可能,进一步提升了松木表面的光洁度,减少了后续手工打磨的工作量。这些技术迭代不仅降低了生产成本,也为小提琴的规模化标准化生产提供了技术支撑。
未来,松木小提琴CNC工艺将与数字化声学分析技术深度融合。通过有限元分析(FEA)模拟木材在振动过程中的应力分布,设计师可以在CNC加工前对琴体结构进行虚拟优化,确定最佳厚度分布方案。这种数据驱动的设计模式,使得每一把小提琴在成型前已具备理论上的最优声学结构。同时,物联网技术使得加工设备能实时采集加工数据并上传至云端数据库,通过大数据分析不断优化工艺参数,形成持续迭代的工艺知识库。这种智能化制造趋势,正在逐步重塑小提琴制作的传统范式,推动行业向高精度、可追溯、数据化的方向演进。