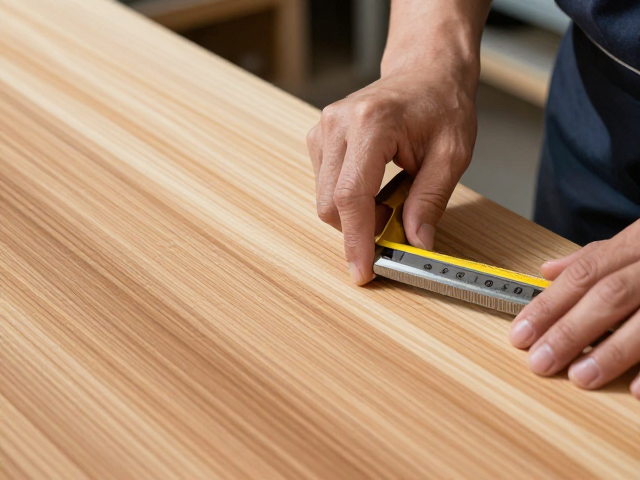
环境温湿度的精准调控
木材内部的游离水与结合水在环境变化时会产生体积收缩或膨胀,这种不均匀的形变是内应力积累的主要源头。在打磨抛光前,必须将松木置于温度控制在20-25摄氏度、相对湿度维持在50%-60%的环境中进行静置。这一数值区间接近大多数标准木工车间的环境基准,能有效减少木材因吸湿或解吸产生的应力波动。
静置时间通常建议为7至14天,具体时长需根据木材的厚度与含水率检测结果灵活调整。对于厚度超过5厘米的松木板材,建议延长至2周以上。在此期间,木材表面与内部的水分交换趋于平衡,原本因加工切割产生的局部高压应力得以向整体释放,为后续精细加工提供稳定的物理基础。
机械应力释放与预热处理
松木在锯切过程中,刀具对木材纤维施加的巨大剪切力会导致纤维扭曲甚至断裂,形成微观层面的机械应力。简单的静置无法完全消除此类应力,需要引入机械振动或轻微敲击的方式进行辅助释放。使用橡胶锤轻轻敲击板材表面或边缘,频率不宜过快,旨在通过低频震动打破纤维间的僵持状态,使应力分布更均匀。
预热处理是另一种有效的物理手段。在打磨前,将松木放置在略高于环境温度5-8摄氏度的环境中短时间停留,或者使用低温热风枪远距离均匀加热板材表面。温度升高会降低木材细胞壁中半纤维素和木质素的粘度,增加分子链的活动能力,从而促进内应力的松弛。需注意热源温度不可超过60摄氏度,以免导致木材表面变色或产生新的热应力。
打磨工艺的渐进式优化
直接使用高目数砂纸进行打磨会掩盖内应力,甚至在打磨过程中因局部摩擦生热引发裂纹。正确的做法是遵循从粗到细的渐进原则,起始砂纸粒度建议从80目或120目开始,逐步过渡到220目、320目直至600目以上。每一级砂纸的打磨时间不宜过长,重点在于去除上一道工序留下的划痕,而非过度切削。
在打磨过程中,应定期用手触摸木材表面感知温度变化。如果某处明显发热,说明该区域摩擦剧烈,内应力集中,需暂停打磨,让木材自然冷却并释放部分热量与应力。此外,打磨方向应严格顺着木纹走向,避免逆纹打磨造成纤维撕裂,这种微观损伤会在后续抛光中成为应力集中的薄弱点,极易导致漆面开裂或表面起毛。
表面封闭与涂层保护
打磨完成后的松木表面毛孔张开,若直接进行高光泽度抛光,表面快速失水或溶剂挥发不均会加剧内应力表现。在抛光前,建议涂刷一层薄薄的封闭底漆或木蜡油进行初步封闭。封闭层能调节木材表面的吸湿速率,减缓环境水分变化对木材内部的直接影响,从而降低因湿度波动引发的应力变化。
选择水性或低溶剂型封闭材料更为稳妥,因为高溶剂材料在挥发过程中会产生收缩应力,可能抵消之前消除的内应力效果。封闭后需确保涂层完全干燥固化,形成稳定的保护膜。这层保护膜不仅保护木材,还能在一定程度上约束木材表面的自由变形,为后续的机械抛光提供均匀的受力面,防止因局部应力不均导致的抛光痕迹深浅不一或开裂。