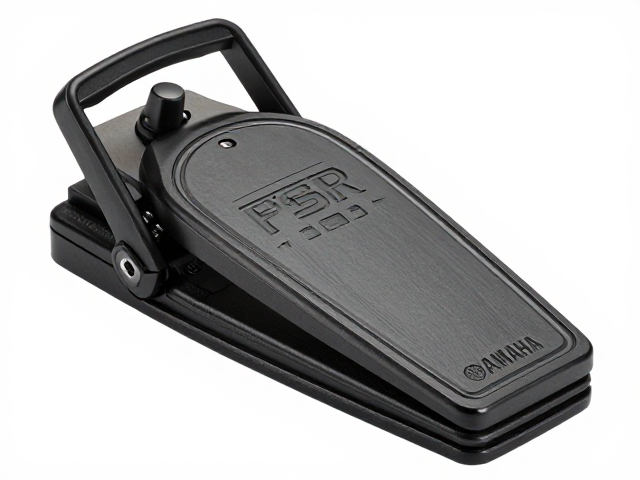
雅马哈PSR系列脚踏控制器激光雕刻的可行性分析
雅马哈PSR系列电子琴通常标配或可选配FC-1、FC-2或FC-200型号的延音踏板,这些设备的外壳多采用ABS工程塑料或经过喷漆处理的硬质塑料材质。激光雕刻技术能否在此类塑料表面留下清晰且持久的印记,主要取决于塑料的热分解特性以及表面涂层成分。ABS塑料对光纤激光或CO2激光具有较高的吸收率,在合适的功率和速度参数下,能够产生明显的颜色对比,通常表现为深褐色或黑色的焦痕,这与雅马哈原厂常见的黑色或白色外壳形成鲜明反差,适合制作个性化标识。
然而,PSR系列部分型号踏板表面覆盖有哑光漆层或防滑纹理涂层,这增加了雕刻的难度。激光束打在漆面上可能会导致漆层起泡、边缘发白或产生不规则的熔融痕迹,影响整体美观。因此,在进行定制前,必须确认踏板外壳的具体材质。如果是纯ABS无涂层表面,激光雕刻的效果最为理想;若表面存在较厚的保护漆,则建议先通过小面积试刻观察反应,或考虑使用高精度的小型手持式打标机处理局部细节,以避免大面积烧蚀导致的表面不平。
设备选型与核心参数设置
针对雅马哈踏板外壳的材质特性,推荐使用波长为10.6微米的CO2激光打标机或波长为1.06微米的光纤激光机。CO2激光机在处理非金属材质如塑料、木材和皮革时表现优异,能提供较深的雕刻深度和柔和的边缘过渡,适合制作大面积的文字或图案。光纤激光机虽然主要用于金属,但在低功率模式下也可应对某些经过特殊处理的塑料表面,产生高对比度的浅色标记,但需严格控制能量密度以防止塑料熔化变形。
在参数设置方面,速度、功率和频率是决定雕刻质量的关键变量。对于标准的ABS塑料踏板外壳,建议起始速度设定在200-400mm/s之间,功率控制在20%-40%之间,频率设置在20-50kHz。若追求细腻的线条和文字,可降低速度并适当提高频率以增加扫描精度;若制作大面积填充色块,则需提高功率并降低速度,确保材料充分碳化。实际操作中,务必使用亚克力或类似材质的废料进行试刻,通过观察焦痕颜色和深度,微调参数直至达到最佳视觉效果,切勿直接在成品设备上盲目调试。
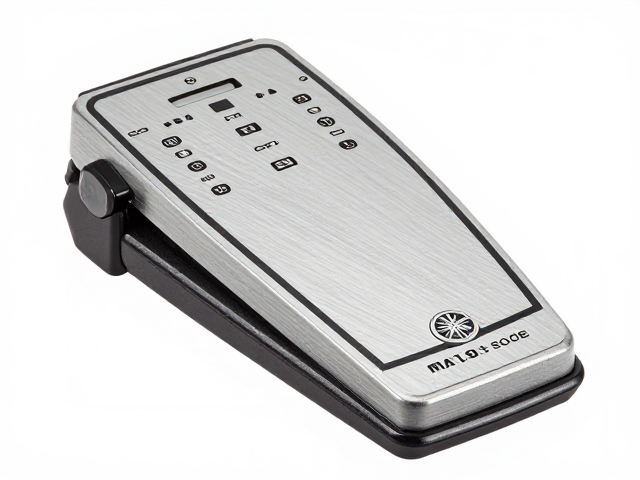
表面处理与安全防护措施
激光雕刻过程中产生的高温会使塑料释放出游离碳和微量有害气体,因此操作环境必须具备良好的通风条件。建议在激光头附近安装小型抽风装置,及时吸走雕刻过程中产生的烟雾和粉尘,防止镜片污染和空气中积聚可燃气体。操作人员应佩戴防护眼镜,避免激光反射或散射光线对眼睛造成伤害,同时佩戴防尘口罩,减少吸入颗粒物对呼吸系统的潜在影响。
雕刻前的表面清洁也是不可忽视的步骤。雅马哈踏板外壳在使用或存放过程中可能沾染油污、灰尘或指纹,这些杂质在激光照射下会产生不规则的飞溅或影响激光能量的均匀吸收。使用无水乙醇或专用塑料清洁剂彻底擦拭待雕刻区域,待其自然干燥后再进行固定和排版。对于带有复杂纹理或曲面的踏板表面,需设计专用的夹具或泡沫垫进行辅助固定,确保设备在移动过程中踏板不发生位移,从而保证雕刻图案的几何精度和位置一致性。
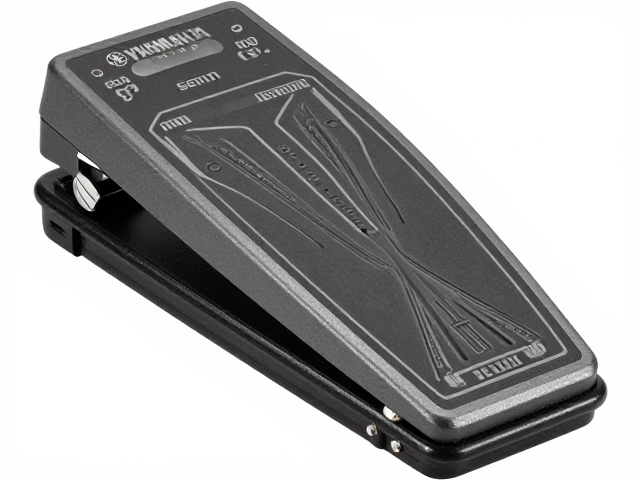
图案设计与后期处理细节
在导入设计稿时,应优先选择矢量格式文件(如AI、CDraw或DXF),以确保线条平滑无锯齿。PSR系列踏板表面面积有限,建议图案尺寸控制在50mm×50mm以内,文字高度不小于2mm,以保证在近距离操作下的可读性。设计时需预留适当的出血位,避免图案边缘因激光发散而出现模糊。对于包含复杂图形的设计,可采用分层雕刻策略,先由内向外逐层处理,减少热影响区对周围材料的干扰。
雕刻完成后的后期处理能显著提升成品的质感和耐用性。刚雕刻完毕的塑料表面可能残留细微的黑色碳化粉末,使用柔软的无绒布轻轻擦拭即可去除。若希望图案更加立体或持久,可在清洁后涂抹一层透明的塑料保护漆或指甲油,这不仅能防止碳化层因摩擦脱落,还能增加光泽度,使雕刻图案与原厂漆面更好地融合。注意保护漆需选用与踏板外壳材质相容的产品,避免溶剂腐蚀塑料表面导致发白或变形,涂抹时尽可薄涂,避免遮盖雕刻细节。