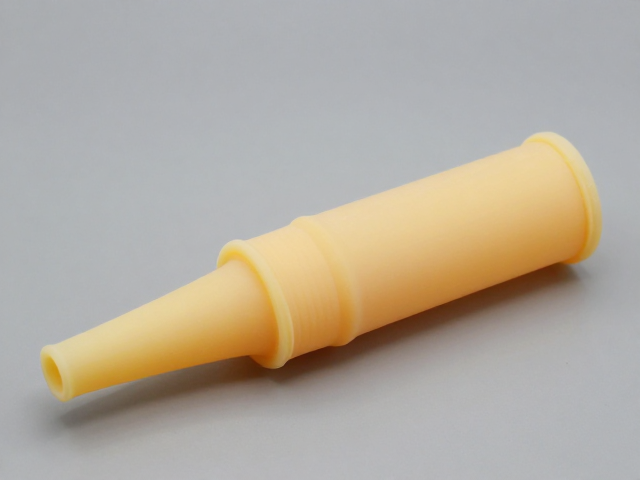
食品级硅胶材质的声学特性与气流控制基础
食品级硅胶因其独特的分子结构,在接触人体唾液及口腔环境时表现出极高的化学稳定性与生物相容性,这种材质特性使其成为乐器吹嘴材料的常见选择。相较于硬质塑料或金属,硅胶具备显著的弹性模量,能够在演奏者施加压力时产生微米级的形变。这种形变直接影响了吹嘴内部通道的截面积,进而改变了气流的流速与压力分布。在MIDI吹管控制器中,气流信号会被转换为数字音频触发信号,因此吹嘴的物理形态对信号输入的稳定性构成了第一道物理屏障。
硅胶材料的高阻尼特性能够有效吸收部分高频振动,这有助于减少口腔内部杂音对传感器的干扰,但同时也带来了形变恢复延迟的问题。当演奏者进行快速吐音或连音技巧时,硅胶壁的滞后响应可能导致气流脉冲的边缘不够锐利。这种物理层面的滞后若未被控制器算法充分补偿,会在听觉感知上表现为音头模糊或动态响应迟钝。因此,理解硅胶在受力状态下的流体力学表现,是解析音准偏差的起点。
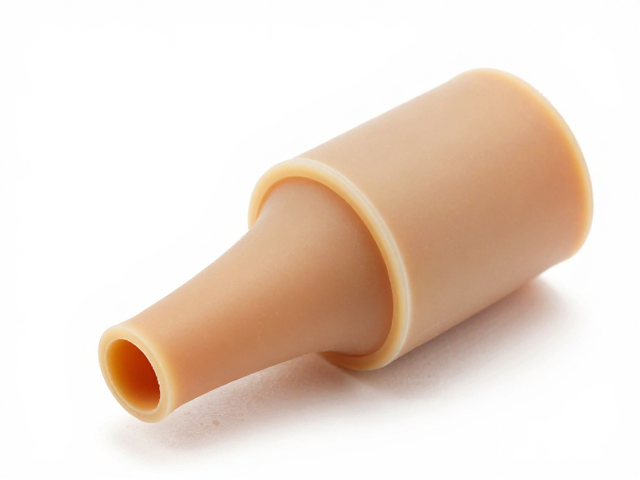
壁厚均匀度对内部流道几何形状的决定性作用
吹嘴壁厚度的均匀性是决定内部流道几何精度的核心变量。在注塑或挤出成型过程中,如果硅胶材料的厚度存在局部波动,会导致吹嘴内部腔体的横截面发生非预期扭曲。对于MIDI吹管而言,气流进入传感器的初始角度和速度分布高度依赖于腔体的对称性。壁厚不均会使得气流在通过时产生不对称的湍流,这种流场的畸变会直接传递给压力传感器或流速传感器,导致采集到的物理量出现非线性偏差。
均匀度偏差还会引发局部应力集中,当演奏者咬合吹嘴时,受力点的硅胶形变程度取决于该处的壁厚。较薄区域更容易发生压缩变形,从而改变气流入口的有效直径。在精密测量中,直径的微小变化会引起气流速度的显著改变,根据伯努利原理,流速的变化直接关联于压力读数。在MIDI转换逻辑中,压力或流速信号常被映射为音符的音高或力度,因此由壁厚不均导致的物理信号波动,会被系统错误地解读为音高或力度的变化。
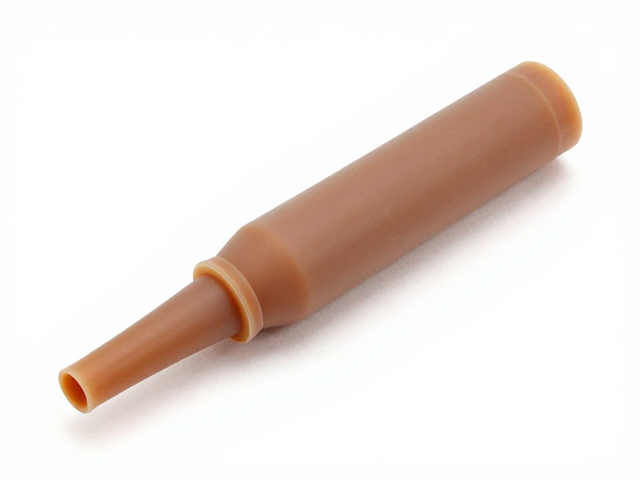
壁厚偏差引发的气流信号噪声与音准漂移机制
MIDI吹管控制器通常通过检测气流压力或流速的变化来触发音符,其核心算法假设输入信号与演奏意图之间存在稳定的线性或可预测的非线性关系。当吹嘴壁厚不均匀时,气流在流经吹嘴内部时会产生不稳定的涡流和压力脉动。这些物理层面的噪声会被高灵敏度传感器捕捉,并叠加进控制信号中。在低频段,这种噪声可能导致基频检测算法出现抖动,使得合成的音符音高出现细微的漂移,即音准不稳定。
此外,壁厚不均导致的形变不一致性,使得吹嘴在长时间演奏后可能出现永久性变形或疲劳。随着演奏时间的增加,硅胶材料的蠕变效应与初始壁厚缺陷相互作用,使得流道特性随时间动态变化。这种动态变化表现为音准随演奏进程逐渐偏离标准音高。对于需要精确音准的音乐场景,这种由材料物理特性及制造工艺缺陷共同作用导致的音准漂移,是难以通过软件算法完全校正的硬性物理限制。
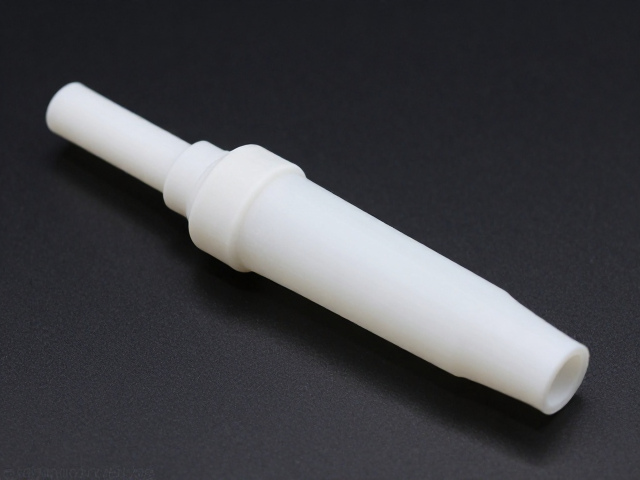
工艺控制与标准化检测对音准稳定性的关键意义
要确保食品级硅胶吹嘴与MIDI控制器配合时的音准稳定性,必须在制造环节实施严格的壁厚均匀度控制。现代精密注塑工艺可以通过优化模具温度、注射压力及冷却时间,将壁厚公差控制在极小范围内。对于MIDI吹管这类对气流信号敏感的设备,吹嘴内部的几何精度往往需要达到微米级标准,以确保气流场的对称性与稳定性。
实际应用中,可通过激光扫描或光学干涉仪对吹嘴内部流道进行三维重构,量化壁厚均匀度数据。通过分析数据分布,可以建立壁厚偏差与传感器输出噪声之间的关联模型。基于此模型,制造商可以针对性地调整工艺参数,或在信号处理端引入针对性的滤波算法进行补偿。然而,物理层面的优化始终优于软件补偿,因为源头上的几何精度提升能从根本上降低信号噪声,为MIDI控制器提供更纯净、稳定的触发信号,从而保障最终输出的音准一致性。