ABS琴键基材特性与磨砂表面处理原理
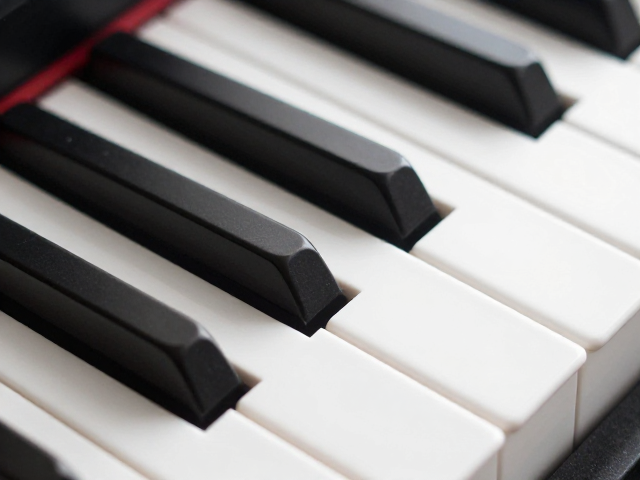
ABS(丙烯腈-丁二烯-苯乙烯共聚物)因其优异的机械强度、耐热性及尺寸稳定性,成为现代电子乐器键盘制造的主流材料。相较于传统ABS高光表面,哑光磨砂工艺通过物理打磨或化学蚀刻手段,在琴键表面形成微米级的粗糙结构。这种结构改变了光线在键面的反射路径,将镜面反射转化为漫反射,从而在视觉上降低光泽度,减少环境光干扰,为演奏者提供更沉稳的视觉反馈。
在触感层面,磨砂处理显著提升了手指与键面的摩擦力系数。高光ABS表面往往较为顺滑,在快速跑动或力度较大的击键过程中,指尖容易产生微小的滑动,影响对键程终点的感知。磨砂纹理增加了接触面的附着力,使指尖能更精准地锁定键面位置。这种物理特性的改变,直接优化了演奏时的跟手性,特别是在演奏肖邦练习曲等高速段落时,能减少因打滑造成的错音风险,提升操作的稳定性。
共振抑制机制与声学表现优化
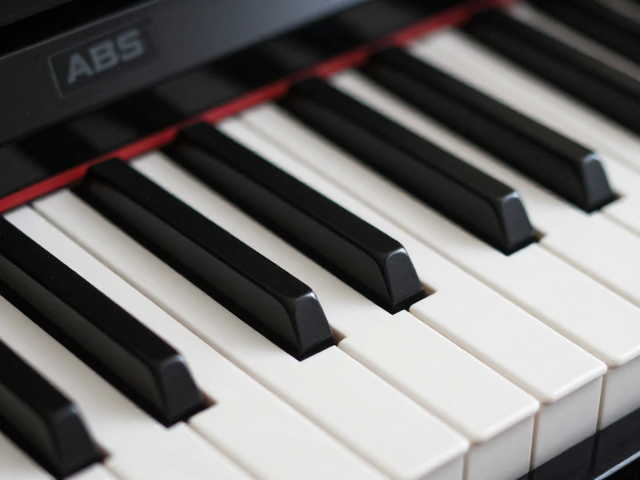
琴键在击打瞬间会产生机械振动,若振动无法有效衰减,便会通过琴架传导至共鸣板或发声单元,造成音色浑浊或延音过长。ABS材料本身具备一定的阻尼特性,结合磨砂表面的微观结构,能够进一步分散和吸收击键瞬间产生的高频振动能量。这种共振控制并非完全消除振动,而是通过优化振动衰减曲线,使琴键在回弹过程中保持更纯净的机械状态,避免杂音干扰。
在声学表现上,极佳的共振控制有助于提升音色的清晰度与层次感。当每个琴键的振动都能独立且迅速地稳定下来,不同音符之间的界限会更加分明。对于需要表现细腻动态变化的音乐风格,这种特性使得弱奏时音色不易发闷,强奏时音色不易发炸。通过控制材料内部的应力释放,磨砂ABS琴键能在长时间演奏中保持一致的声学响应,减少因材料疲劳或温度变化导致的音色漂移现象。
工艺实现细节与手感一致性
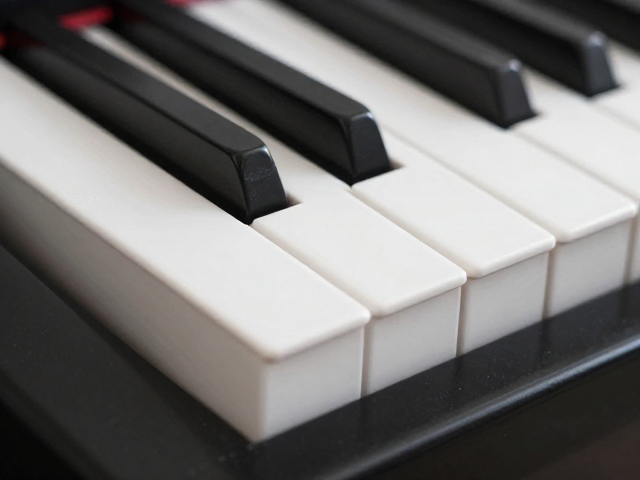
实现高质量的哑光磨砂效果,通常涉及多道精密加工工序。首先是对ABS注塑成型的琴键进行初步修整,确保键面平整无瑕疵。随后进入关键的表面处理环节,常用方法包括采用特定目数的砂纸进行手工或机械打磨,或使用含有细微颗粒的磨砂涂层进行喷涂。涂层厚度需精确控制,过薄则耐磨性不足,过厚则影响按键行程和触感自然度。目前主流工艺多采用纳米级磨砂粒子混合树脂进行涂层固化,以获得均匀且持久的哑光质感。
手感的一致性是评判工艺水平的核心指标。不同批次、不同批次的琴键在磨砂处理后,其表面粗糙度需保持在极小的公差范围内。这要求生产设备具备高精度的定位与压力控制能力,确保每一键的摩擦系数一致。此外,表面处理还需考虑抗污性能,磨砂表面容易积聚汗渍或灰尘,因此工艺中常加入疏水或抗污添加剂,防止表面因污渍堆积而变得粘滞,确保长期使用的手感不变形、不粘手。
长期使用维护与耐久性表现
ABS材料本身具有良好的耐老化性能,但表面磨砂层在长期摩擦下可能出现磨损。高质量的磨砂工艺需通过严格的耐磨性测试,确保在数万次的击键后,表面纹理依然清晰,手感无明显变化。若磨砂层过薄或附着力不足,长期使用后可能出现局部光滑现象,导致手感不均。因此,材料配方中的树脂与磨砂颗粒的结合力至关重要,它决定了工艺效果的持久性。
日常维护方面,哑光磨砂表面相对高光表面更不易显现指纹和油渍,但仍需定期清洁以保持最佳触感。建议使用柔软的微纤维布轻轻擦拭键面,避免使用含有酒精或强溶剂的清洁剂,以免破坏表面涂层结构。对于顽固污渍,可用少量中性清洁剂稀释后擦拭,随后立即用清水湿布擦净并晾干。正确的维护方式能延长琴键表面状态的稳定周期,确保持续提供一致的演奏体验。