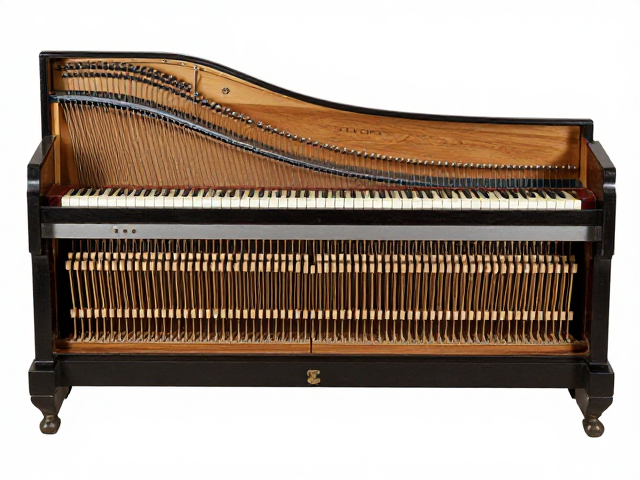
击弦古钢琴机械结构的物理逻辑与声学需求
在巴洛克晚期至古典主义早期的乐器制造体系中,击弦古钢琴(Clavichord)并非依靠复杂的杠杆系统放大音量,而是通过琴键末端的切线(Tangent)直接撞击琴弦来发声。这种发声机制决定了其核心部件——配重块的存在并非为了装饰,而是为了平衡琴键在自由摆动时的物理惯性。由于琴键通常由轻质木材制成,而琴弦的张力与切线撞击产生的反作用力需要精确的力学平衡,因此金属配重块被嵌入琴键尾部,以提供必要的下压力矩,确保演奏者能通过指尖细微的力度变化控制音高微差(Bebung)和音色明暗。
这种金属配重的设计逻辑深深根植于当时的声学审美。与同时代的大键琴(Harpsichord)不同,击弦古钢琴无法产生持续的强音,其音量微弱且极具表现力,因此演奏者对触键的反馈极为敏感。金属配重块通常由铅或锡合金制成,因其密度大且易于加工成薄片状,能够精准调整琴键的平衡点。在18世纪中叶的乐器制造文献中,如约翰·塞巴斯蒂安·巴赫及其儿子们的乐器维护记录中,常提及对琴键平衡性的微调,这种微调往往涉及配重块的增减或位置调整,以维持乐器在长时间演奏下的机械稳定性。
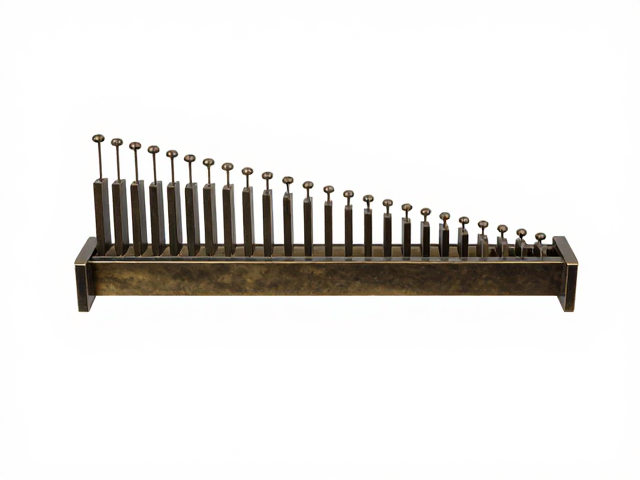
18世纪乐器制造中的材料选择与工艺演变
在18世纪下半叶,随着德国北部及中欧地区乐器制造行业的专业化,配重块的材质与固定方式逐渐呈现出标准化趋势。早期的配重多使用铅块直接嵌入或粘贴,但铅质地软且易氧化,长期使用会导致配重松动或脱落,影响乐器性能。随后,锡合金或铅锡混合物成为主流选择,这种材料具有良好的延展性和抗腐蚀性,能够通过压制或铸造形成标准化的薄片,再通过榫卯结构或粘合剂固定在琴键尾部的凹槽中。这一工艺改进使得配重块能够更均匀地分布在琴键尾部,减少了因重心不均导致的琴键卡顿现象。
历史档案显示,1750年至1780年间,汉堡和莱比锡地区的乐器制造商开始使用标准化的金属片作为配重参考。这些金属片通常厚度在1-2毫米之间,宽度与琴键尾部宽度相匹配,通过精密计算后嵌入。这种标准化并非现代意义上的工业批量生产,而是基于工匠间长期积累的经验数据形成的行业惯例。例如,在现存的海因里希·基尔希曼(Heinrich Kirchmann)制造的击弦古钢琴实物中,其琴键配重块呈现出严密的排列规律,每一块的尺寸和重量均经过严格计算,以确保从低音区到高音区的触键一致性。这种对材料物理属性的精确计算,反映了古典时期乐器制造从经验主义向科学化制造的过渡。
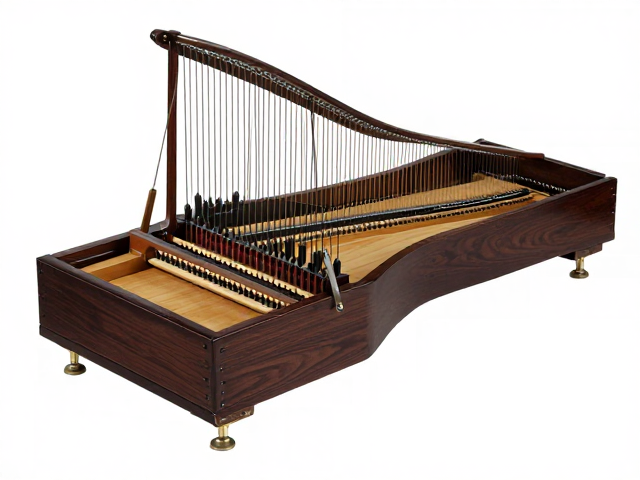
配重标准化对演奏技法与乐器发展的影响
配重块的标准化直接影响了古典时期演奏技法的发展。当琴键的平衡点趋于一致,演奏者能够更准确地预测触键所需的力度,这使得快速跑动、连音以及复杂的和声织体成为可能。在C.P.E.巴赫的《键盘乐器演奏真谛》中,强调了触键的多样性与力度控制,而这些技法的实现离不开乐器机械结构的稳定性。标准化的配重块减少了因个别琴键不平衡导致的音色不均,使得乐器在不同音区的表现更加统一,从而提升了音乐表现的细腻程度。
此外,配重块的标准化也促进了击弦古钢琴在家庭与私人空间中的普及。由于维护成本降低,乐器在长期使用中更能保持性能稳定,吸引了更多非专业演奏者的关注。在18世纪末的欧洲贵族家庭中,击弦古钢琴常作为家庭音乐教育的核心工具,其机械结构的可靠性成为选购的重要考量因素。配重块的标准化制造使得乐器维修变得更加简便,工匠可以通过替换标准尺寸的金属片快速修复故障,这种可维护性进一步巩固了击弦古钢琴在古典时期音乐生活中的地位,为其在浪漫主义时期被钢琴取代前的辉煌奠定了物质基础。