材质安全认证与食品接触标准的硬性门槛
在评估硅胶吹嘴的安全性时,核心依据并非厂商自述,而是国际通用的材料分级标准。食品级硅胶通常对应美国材料试验协会(ASTM)D412中的铂金硫化硅胶,其关键特征是在高温固化过程中完全不含对人体有害的硅氧烷残留。国际标准化组织(ISO)在ISO 10993系列标准中规定了生物相容性测试,其中第5章关于化学特性分析,要求材料浸提液中的可接触物质必须低于严格限值。选购时需重点查验是否具备符合FDA 21 CFR 177.2600或欧盟EU 10/2011法规的迁移测试报告,这些文件能证明材料在接触唾液或高温环境下不会析出双酚A、邻苯二甲酸盐等有害成分。
除了化学安全性,物理结构的完整性决定了长期使用的可靠性。优质硅胶具备优异的耐温范围,通常在-40℃至200℃之间保持性能稳定,这意味着在清洗消毒过程中不会因热水或紫外线照射而发生老化、变硬或释放微粒。观察产品表面应呈现均匀的哑光或半哑光质感,无明显的注塑痕迹或气泡。若材料含有填充剂如碳酸钙以降低成本,其透气性和弹性会显著下降,且长期使用易出现裂纹,因此纯硅胶配方是维持声学传导效率与卫生安全的基础前提。
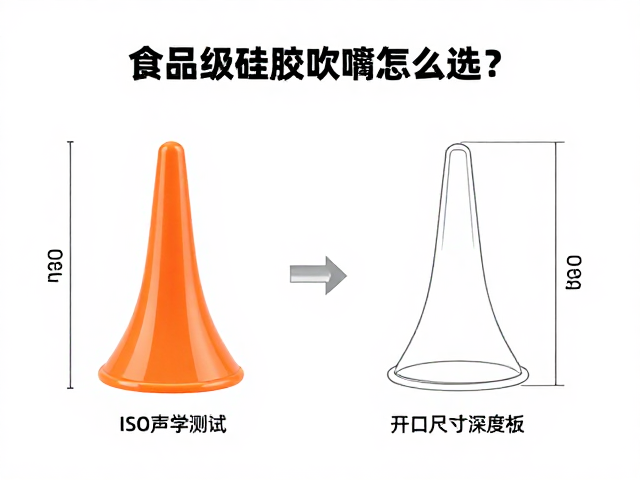
开口几何尺寸对气流动力学的影响
吹嘴的开口尺寸直接决定了气流通过时的阻力特性与振动模式,进而影响发声的稳定性与音色表现。根据流体力学原理,截面积较小的开口能产生更高的流速和静压,适合需要高灵敏度响应的场景;而较大的开口则提供更宽广的气流通道,有助于获得更饱满、低沉的基频。常见的内径尺寸多集中在10mm至18mm之间,这一区间经过大量声学实验验证,能在气流效率与控制精度之间取得最佳平衡。尺寸过小会导致气流阻力过大,使演奏者容易疲劳且音准难以控制;尺寸过大则可能因气流分散导致声音发虚,缺乏核心音量。
深度与唇边的厚度设计同样至关重要,它影响了嘴唇与吹嘴的贴合度以及振动点的稳定性。较薄的唇边能提供更敏锐的触觉反馈,但可能因强度不足而在长期高频振动下变形;较厚的唇边则更加耐用,但触感略显迟钝。实际应用中,吹嘴内部的锥形过渡角度决定了气流进入管体时的收敛速度,理想的锥角设计应能平滑引导气流,减少湍流产生的杂音。不同长度的吹嘴会改变声阻抗匹配,短款吹嘴响应迅速但音色较亮,长款吹嘴则有助于提升音色的圆润度,用户需根据所使用的乐器管体长度进行匹配计算。
ISO声学测试数据下的性能映射
ISO 12604系列标准涉及声学测量与主观评价,虽主要针对乐器整体,但其关于声压级、谐波失真度的测试逻辑可延伸至吹嘴部件的分析。在实验室环境中,吹嘴的性能常通过频率响应曲线来评估,重点观察基频的纯净度以及高频谐波的衰减情况。高质量硅胶材料因其内部阻尼特性适中,能有效抑制不必要的共振峰,使声音更加干净。通过激光多普勒测振仪测量吹嘴边缘在发声时的微振动,可以量化其能量传递效率,数据显示,弹性模量在1.5-2.5 MPa范围内的硅胶能实现更优的能量耦合,减少声能损失。
主观听感测试与客观仪器数据存在显著的相关性。在受控的消声室中,使用标准音源激励吹嘴,通过高灵敏度麦克风捕捉瞬态响应。数据显示,硅胶吹嘴的起音时间(Attack Time)通常优于硬质塑料,表现为更快的响应速度,这得益于硅胶的高弹性形变能力。然而,过软的材料会导致高频衰减过快,使音色变得沉闷。通过对比不同硬度(Shore A 10-30)的硅胶样本,发现硬度在20 Shore A左右的材料在低频延展性和高频清晰度上取得了最佳平衡,其总谐波失真度(THD)在1kHz频率下通常低于2%,符合专业声学部件的参考范围。
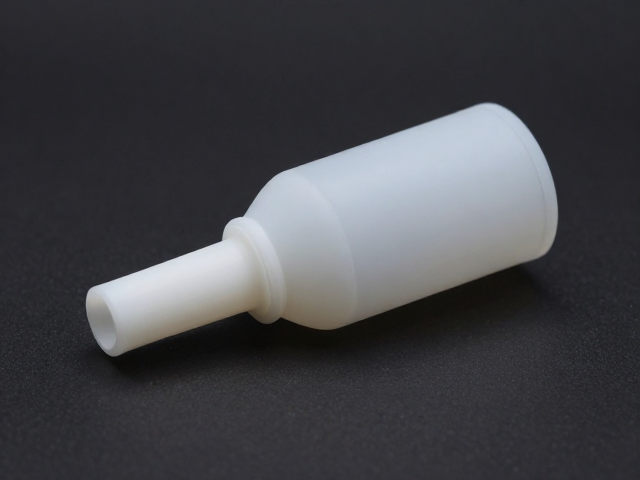
结构细节与人体工学设计的协同
吹嘴与嘴唇接触区域的曲面设计必须符合人体面部解剖特征,以确保长时间使用的舒适度与密封性。理想的吹嘴前端应呈微弧状,弧度半径通常在15-25mm之间,这一尺寸能覆盖大多数成年人的唇部轮廓,减少局部压强过大导致的疼痛或麻木。边缘处理需经过精细打磨,形成圆角过渡,避免锐角切割皮肤或造成漏气。对于需要精确音准控制的场景,吹嘴顶部的定位槽深度需经过精密计算,通常控制在0.5-1.5mm,以固定嘴唇位置,防止因微小位移导致音高漂移。
内部流道的光滑度直接影响气流的顺畅程度与卫生维护。任何微小的划痕或制造瑕疵都可能成为细菌滋生的温床,并扰乱气流形态。在生产过程中,模具型腔的光洁度需达到镜面效果,确保硅胶成型后内壁无粗糙纹理。此外,吹嘴的整体重量分布也需考虑平衡性,过重的吹嘴会增加面部肌肉负担,影响稳定性。轻量化设计通常通过优化壁厚分布实现,在保证结构强度的前提下,将非接触区域的材料适当减薄,使整体重心靠近唇部接触点,提升操控的跟手性。